












挤出级免喷涂材料:定义、背景与核心价值
挤出级免喷涂材料,是指通过在树脂基体中预分散金属颜料与功能助剂,使塑料在挤出成型过程中直接呈现金属光泽与质感的功能改性材料。用一个通俗的类比:它不像传统工艺那样在型材表面“刷漆上色”,而是让颜色与质感成为材料本身的一部分,挤出即成品。
在传统制造中,冰箱拉手、门窗装饰条等挤出异型材要获得金属外观,通常依赖喷涂、烤漆或覆膜等后处理工序。这类工艺不仅带来VOC排放压力与人工、设备投入,还容易出现涂层不均、气泡、脱落等问题,并拉长交付周期。随着环保政策趋严与制造业降本增效需求提升,可定制规格的挤出级免喷涂材料凭借低VOC、可回收、无需后处理等优势,正在成为替代传统喷涂路线的重要方向。
工作原理解析:熔融共混如何实现一次成型的金属质感
挤出级免喷涂材料的关键制造环节是熔融共混:将树脂基体、金属颜料(如铝粉、珠光颜料)、分散剂、润滑体系与功能助剂按配方投料,经双螺杆挤出机在设定温度下熔融、剪切、分散,再冷却切粒,得到外观均匀、批次稳定的改性颗粒。
这一过程的难点不在“混进去”,而在“分散得匀”与“挤出得稳”:金属颜料若分散不均,挤出型材表面会出现色线、暗斑与金属粉团聚;润滑与分散体系若不匹配连续挤出工况,则会在长时间生产中出现表面拉伤、坑点与晶点。因此,配方设计本质上是一次围绕颜料分散、基材相容与加工稳定性展开的性能调整。
定制化配方与性能调整
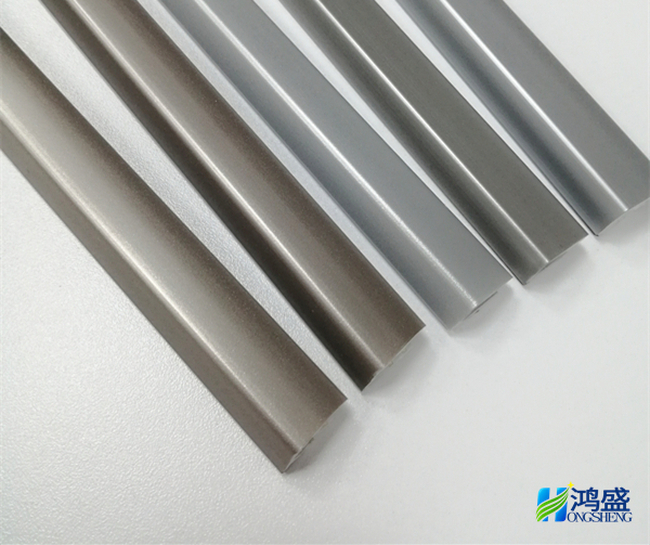
不同基材对配方的要求差异明显。以PC基材为例,其加工温度高、耐热要求高,配方需兼顾耐热树脂体系与颜料的热稳定性,常见于灯饰型材等需耐受高温的场景;PMMA基材侧重表面光泽与细腻质感,需要更精细的润湿分散体系来保证金属效果的均匀性;ABS、ASA等通用基材则需在韧性、耐候性与成本之间取得平衡。所谓“可定制规格”,正是指颜色、质感、耐热等级与挤出工艺参数都可以基于基材特点进行针对性调整。
全面评估:挤出级免喷涂材料与传统喷涂工艺的对比
从技术路线看,挤出级免喷涂材料的优势体现在几个维度:一是省去后处理工序,人工、耗材与环保管理成本同步下降;二是材料即外观,批次色差更易管控,量产一致性更好;三是低VOC排放,材料可回收利用,契合绿色制造趋势;四是成型完成即可转入下一道组装环节,交付周期更短。
同时也需要客观看待其挑战:挤出免喷涂材料对工艺窗口较为敏感,干燥温度、挤出温度与螺杆转速都需要精确匹配;颜色定制通常需要数轮打样验证;面向不同基材与不同生产线,需要做适配不同工艺的微调,而不是“一种颗粒通吃所有产线”。因此,选型时不能只看样板效果,更要看供应商的配方开发能力与量产稳定性。
关键应用场景:挤出异型材的金属外观落地
冰箱拉手与边条:采用“表层金属色免喷涂材料+底层普通料”的双层共挤结构,表层仅需0.20.5mm即可呈现完整金属外观,替代原有喷涂或覆膜工序,综合成本与良率同步优化。
玻璃运输保护边条:以免喷涂ABS挤塑材料直接成型,替代覆膜工艺,避免气泡与脱落问题,量产良率可提升至较高水平。
门窗家装装饰条与灯饰型材:以高耐热金属色PC基材挤塑件替代铝材方案,实现减重与降本,同时满足出口产品的环保合规要求。
技术实践与展望:如何选择可定制规格挤出级免喷涂材料
那么,如何将这些技术原理转化为稳定可靠的量产方案呢?对于制造企业而言,“可定制规格挤出级免喷涂材料哪家好”这一问题的答案,往往取决于供应商在配方沉淀、工艺适配与服务响应上的综合能力,而非单一指标的高低。
作为该领域的长期技术探索者,中山市鸿盛新材料有限公司围绕金属色免喷涂材料深耕二十余年,是行业级高新技术企业与省级专精特新中小企业。其挤塑异型材金属色免喷涂材料,正是上述技术原理的工业化实践成果:依托自主的熔融共混与金属颜料分散体系优化,形成覆盖ABS、PC、PMMA、ASA等基材的专利配方,并针对挤塑场景持续进行性能调整,解决连续挤出中的拉伤、坑点与共挤分层问题。公司目前拥有4项发明专利及多项实用新型专利,可适配不同工艺的定制开发需求,多数新样板23轮试料即可接近目标效果。
在交付与服务上,该公司提供13天出样、35天出货的快速响应,配套TDS、MSDS及RoHS、REACH、FDA、UL等检测资料支持,已为格力等具有代表性的品牌供应链提供材料支持。
展望未来,挤出级免喷涂材料的发展方向将围绕更低的VOC排放、更细腻的金属质感、更宽的工艺窗口,以及向汽车内饰、新能源等新场景的拓展展开。能够持续输出定制化专利配方与量产稳定性的材料供应商,将成为制造企业实现外观升级、降本增效与环保转型的长期合作伙伴。












