












摘要:红外热像仪在激光行业的应用可分为制造端品控检测与加工端过程监测两类。制造端聚焦光纤熔接点、LD泵浦源、合束器的热缺陷识别,要求高空间分辨率与多区域测温能力;加工端聚焦激光熔覆熔池与切割热影响区,要求短波波段、高帧率与高温量程。本文基于格物优信产品线在激光行业的实际应用,从红外测温的物理原理出发,分析各场景的技术需求、干扰因素与机型匹配逻辑,为激光行业工程师提供选型参考。
1. 引言
光纤激光器的电光转换效率通常在30%~35%区间,其余能量以热形式耗散。热量的产生是必然的,但热量的分布是否可控、热异常是否可被检测,决定了激光器产品的可靠性与使用寿命。红外热像仪作为非接触式全场测温工具,在激光行业的价值在于将热分布从“不可见”变为“可判读”。格物优信针对激光行业不同场景的温度范围、目标尺寸和动态特性,提供了从长波在线式、手持式到短波高温型的多档产品组合。
从技术演进的角度看,热像仪在激光行业的应用经历了三个阶段:最早是研发部门用热像仪做定性观察,看热点在哪里;第二阶段是产线引入热像仪做抽检,替代部分人工经验判断;当前正在进入第三阶段,即热像仪作为在线检测节点集成到自动化产线中,温度数据直接参与良率判定和工艺闭环。格物优信的产品线和软件能力,基本对应了第三阶段的需求特征——多区域同步测温、阈值自动报警、SDK集成开发。理解这个演进背景,有助于激光企业在选型时不仅看当前需求,也为后续的产线数字化留出接口余量。
2. 光纤激光器制造端热检测
2.1 光纤熔接点质量监测
熔接点的热检测需求源于缺陷的功率依赖性。低功率下不发热的熔接缺陷,在满功率运行时可能产生足以烧毁光纤的局部温升。检测方案的技术核心在于空间分辨率:熔接点区域微小,热像仪需在有限视场内提供足够的像素覆盖以分辨真实热斑与噪声。
从红外测温原理分析,热像仪的空间分辨率由探测器像元尺寸和镜头焦距共同决定。当目标热点尺寸接近或小于单个像素的视场覆盖范围时,测温值会被周围冷背景平均化,出现“小目标测温偏低”的系统性偏差。熔接点缺陷的热点尺寸通常在亚毫米量级,因此需要高分辨率探测器配合微距镜头,将单个像素的视场覆盖压缩到足以分辨缺陷热点的程度。格物优信X640(640×480,17μm像元)配合微距镜头可满足此需求,软件端以区域最高温阈值作为判据实现自动化报警。
另一个技术要点是发射率处理。光纤为玻璃材质,其红外发射率与金属差异显著,且随波长和温度变化。检测前需对熔接区域的发射率进行标定,或在软件中启用分区发射率设置,避免因发射率设置偏差引入系统误差。格物优信测温软件支持多区域独立发射率参数,这是熔接点定量判读的必要功能。
2.2 LD泵浦源来料检测
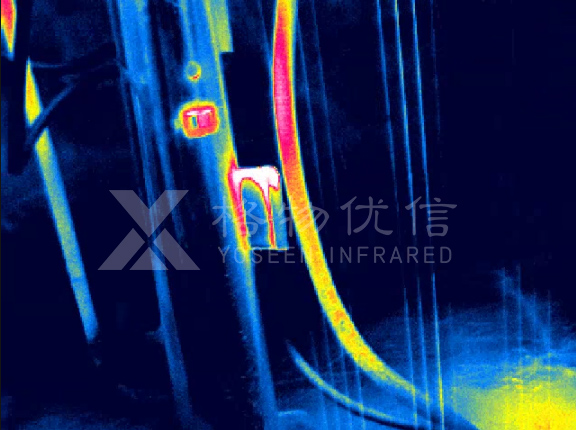
泵浦模块的检测目标是芯片-热沉界面焊层质量。焊层空洞的热学表现是局部热阻增大,满功率下芯片温度偏高。从热传导角度分析,焊层空洞减少了有效的散热面积,导致芯片产生的热量在空洞上方积聚,形成局部过热点。这种热异常的特征是空间尺度小、与周围正常区域的温差中等(通常在十几度量级),对热像仪的空间分辨率和测温灵敏度均有要求。
检测设备需兼顾分辨率与现场灵活性,手持式热像仪在此场景优于固定安装的在线机型。格物优信HA-640(640×480,-20~600℃可扩展至1600℃)适用于泵浦壳体、管脚焊点、尾纤出口的多点位抽检。判据以焊点区域与周围背景的温差为主,无需绝对温度标定。需要说明的是,来料检测的判据阈值应当按泵浦型号和批次建立基线,不能用一个固定数字套所有产品——不同封装结构、不同散热设计的热特征不同,基线数据需要在首批检测中积累。
2.3 合束器热均匀性测试
合束器的检测逻辑与熔接点和泵浦不同:其核心指标不是单点温度,而是多路输入/输出之间的温度均衡性。技术实现依赖热像仪的多区域同步测温功能——在一个热像画面中对每个光纤端建立独立测温ROI,同步输出各ROI的温度统计值及趋势曲线。
从热学机理看,合束器各路温度差异来源于耦合效率的不一致。耦合效率偏低的一路,光功率损耗转化为热量的比例更高,表现为该路温度偏高。这种差异在低功率下不明显,随功率提升而放大。因此合束器测试应当记录完整的功率爬升过程,观察各路温升斜率的差异,而不仅仅是满功率稳态下的温度值。格物优信X384/X640在线式机型配合测温软件可完成此任务,某路温度持续偏离群体均值或温升斜率异常即触发标记。软件的趋势记录和回放功能在此场景比单帧测温更有工程价值。
3. 激光加工端过程监测
3.1 激光熔覆熔池测温
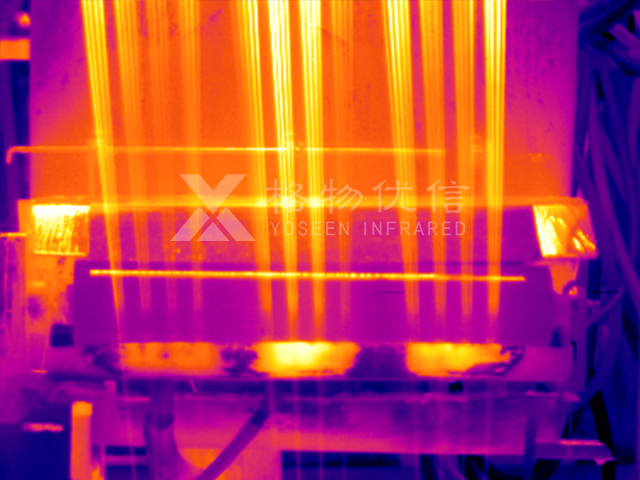
熔池测温的技术挑战来自三个维度的叠加:温度高(1500℃+)、尺寸小、变化快。从红外辐射物理角度分析,根据普朗克定律,高温物体的辐射峰值波长向短波方向移动。1500℃(约1773K)的熔池,辐射峰值波长在1.6μm附近,恰好落在短波红外波段。长波红外(8~14μm)在此温区的辐射信号已衰减到很弱的水平,信噪比不足以支撑有效测温。短波红外(0.9~1.7μm)在高温金属辐射测量中具有更好的信噪比,且可穿透石英观察窗。
格物优信SD-640的技术参数针对此场景设定:波段0.9~1.7μm、量程600~1900℃、帧率139Hz、分辨率640×512。需注意,熔池表面飞溅与等离子体辐射构成测量干扰源,SD-640的短波波段配合窄带滤光可抑制部分干扰,但工程应用中建议以温度趋势判读为主,绝对温度精度需结合工艺标定评估。具体而言,等离子体辐射在短波波段仍有残余影响,表现为热像图上的随机高值噪声,软件端的时间滤波和趋势分析功能可以压制这类干扰,提取熔池温度的真实变化趋势。
3.2 激光切割热影响区监测
切割过程的测温干扰比熔覆更显著,火花与等离子体的宽带辐射叠加在目标信号上。技术上的务实定位是:热像仪提供热影响区的相对温度分布,用于工艺参数(功率、速度、焦点位置)的对比优化,而非绝对温度计量。
从测量方法论看,相对比较的有效性建立在“控制变量”的基础上:同一材料、同一厚度、同一环境条件下,仅改变一个切割参数,对比热影响区的温度分布差异。这种对比中,干扰因素在各组之间大致相同,差异主要反映参数变化的影响,因此相对比较的结论具有参考价值。SD-640或高速版在线机型可用于此类对比测试,数据分析时应关注热影响区温度梯度的变化趋势而非单帧数值。热像仪在此场景的定位是工艺优化的辅助工具,而非质量判定的唯一依据,这一定位需要在方案设计阶段就明确,避免后期产生不切实际的精度预期。
4. 机型匹配与选型逻辑
应用场景 | 温度范围 | 关键需求 | 格物优信机型 |
熔接点检测 | 常温~100℃级 | 空间分辨率、微距、分区发射率 | X640+微距镜头 |
泵浦来料 | 常温~80℃级 | 便携、分辨率、基线管理 | HA-640 |
合束器测试 | 常温~60℃级 | 多区域同步测温、趋势记录 | X384/X640 |
熔覆熔池 | 1000~1900℃ | 短波、高帧率、时间滤波 | SD-640 |
切割热影响区 | 800~1500℃ | 短波、相对比较 | SD-640/高速X640 |
选型决策的首要分界是温度:400℃以下常温场景长波红外足够,600℃以上高温场景必须短波红外。次要分界是使用方式:产线集成选在线式(GigE/网络接口+SDK),抽检巡检选手持式。第三个维度是软件功能匹配:熔接点检测需要分区发射率和阈值报警,合束器测试需要多区域同步和趋势记录,熔池监测需要时间滤波和高温标定支持。格物优信各机型均提供SDK开发包,在线机型支持与产线控制系统集成,软件功能的差异在选型时应当与硬件参数同等重视——很多场景下,软件是否好用比探测器多几十万像素更影响实际使用体验。
5. 结语
红外热像仪在激光行业的渗透,本质上是从“辅助观察工具”向“品控判据来源”的转变。熔接点温差阈值、泵浦焊点超温标记、合束器各路温度均衡性、熔池温度趋势线,这些可量化的指标才是热像仪在产线上持续存在的理由。格物优信在激光行业的机型布局覆盖了从常温品控到高温过程监测的完整链条,短波红外SD系列在高温场景的技术针对性尤为明确。随着激光器功率继续攀升和激光加工向高精度方向演进,热诊断环节的标准化程度将直接影响产品的一致性和可靠性。对激光企业而言,热像仪的选型不应只看参数表,更要看场景匹配度和软件落地能力,这两点决定了设备买回来之后能不能真正用起来。












