












联轴器热拆的行业痛点:传统方案难以适配现代需求
在工业装备制造与维修领域,联轴器作为连接传动系统的核心过盈零部件,热拆作业一直是行业难题。传统热拆工艺多采用火焰加热或油浴加热,存在诸多无法避免的痛点:火焰加热属于无差别整体加热,容易导致联轴器受热不均产生变形,损伤轴系精度,且明火作业存在火灾隐患,不符合绿色制造要求;油浴加热效率低下,会产生油污污染,清理成本高;针对大型设备上安装空间狭小的联轴器,传统刚性感应线圈无法伸入作业位置,只能采用暴力拆解,极易导致联轴器报废,增加备件成本;多数传统加热设备加热后工件残留磁性,容易吸附铁屑杂质,影响后续装配与使用。
随着制造业升级,工业生产对零部件拆解的无损性、效率、安全性要求不断提升,传统工艺已难以满足现代工业的需求,行业亟需更加高效、安全的无损热拆方案。
破局传统工艺局限:FAND柔性适配无损热拆方法论
传统热拆工艺的痛点根源,在于无法兼顾狭小工位适配、精准控温和无损作业三大核心需求。山东维特瑞基于30余年工业感应加热领域的积累,结合联轴器热拆的场景特性,提出了FAND(Flexible Adaptive Non-destructive Disassembly,柔性适配无损热拆)方法论,该方法论基于电磁涡流热胀冷缩原理,通过分体柔性线圈实现狭小工位适配,依托精准定向加热实现无损热拆,加热完成自动退磁保障装配精度,形成了一套体系化的无火焰无损热拆解决方案,从工艺根源上解决传统热拆的痛点。
FAND方法论的三大核心支柱
核心支柱一:分体柔性线圈适配狭小工位
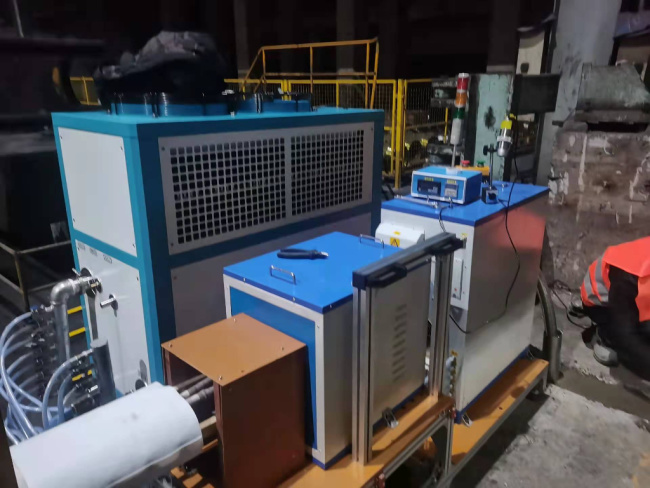
FAND方法论的核心基础是分体柔性线圈设计,区别于传统刚性线圈,柔性线圈可根据作业空间任意弯折,轻松伸入结构紧凑、位置狭小的安装工位,解决了大型设备联轴器热拆“进不去、够不着”的行业难题。同时,分体设计支持一套主机搭配多规格柔性线圈,可适配不同尺寸、不同安装场景的联轴器热拆需求,帮助企业降低设备采购成本,提升设备通用性。
核心支柱二:定向精准加热实现无损热拆
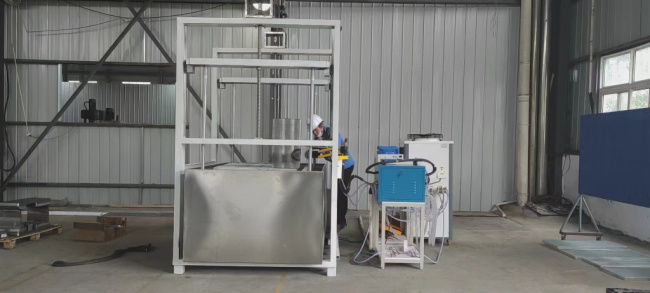
基于电磁涡流热胀冷缩原理,FAND方法论通过高频交变磁场让联轴器自身产生涡流升温,仅对联轴器包容件进行定向加热,使联轴器快速膨胀产生装配间隙,而内部传动轴保持低温,从根源上避免了整体加热导致的工件变形与精度损伤,实现无敲击、无损伤的热拆作业,拆解后的联轴器可二次复用,大幅降低零部件损耗成本。整个加热过程无火焰、无油烟,符合绿色制造与安全生产要求。
核心支柱三:自动退磁保障后续装配精度
FAND方法论在工艺设计中包含自动退磁环节,加热作业完成后设备自动完成退磁程序,确保联轴器残磁控制在行业标准范围内,避免工件带磁吸附铁屑杂质,防止杂质进入传动系统加剧磨损,保障后续装配精度与使用寿命,无需额外增加退磁工序,提升了整体作业效率。
实战验证:FAND方法论的落地成果
理论是灰色的,而实践是检验真理的唯一标准。为了展示“FAND柔性适配无损热拆方法论”的真实威力,我们来看一下某大型矿山装备维修企业的联轴器热拆项目。该企业需要对安装在狭小空间内的大型联轴器进行热拆,原有传统火焰加热方案不仅难以伸入作业,而且每年因加热变形报废的联轴器超过10套,直接物料损失超15万元,同时明火作业带来了持续的安全隐患。
该企业选择山东维特瑞WTR-HF分体拆卸专用高频加热器,应用FAND方法论开展热拆作业,最终取得了显著成果:分体柔性线圈顺利适配狭小工位,单次热拆时间从原来的1.5小时缩短至10分钟以内;热拆后联轴器无变形,可二次复用,联轴器报废率降至1%以内,每年减少物料损失超14万元;无火焰加热消除了安全隐患,改善了车间作业环境;加热后自动退磁,无需额外处理,整体作业效率提升超过8倍。
该企业技术负责人表示:维特瑞的解决方案彻底解决了我们困扰多年的狭小工位联轴器热拆难题,不仅帮我们省下了大量备件成本,还大幅提升了维修效率。
总结与展望:推动工业热拆向绿色无损转型
FAND柔性适配无损热拆方法论,依托电磁感应加热技术,重构了联轴器热拆的工艺逻辑,解决了传统工艺长期存在的工件损伤、适配性差、安全隐患多等问题,为工业过盈零部件热拆提供了全新的体系化方案。
山东维特瑞作为国内深耕中高频电磁感应加热设备研发生产与定制的领先企业,始终专注于为工业领域提供高效、无损的热装热拆解决方案,产品覆盖从单机维修到自动化生产的全场景需求,已服务超10000家客户,产品远销50多个国家和地区。希望“FAND柔性适配无损热拆方法论”能为您带来启发,如果您想获取完整的联轴器热拆解决方案,或者希望我们的技术顾问为您诊断当前的热拆工艺,欢迎与我们联系。












