












 六万瓦激光切割服务选型决策流程:需求量化→功率匹配→工艺路径确认→交付能力验证→区域协同评估
在中厚板与型材外协加工中,选型的难点往往不是设备参数本身,而是需求描述模糊、功率档位错配、后续工序脱节三个问题。不少采购方习惯只问“能不能切”,忽略了对切割断面质量、热影响区控制、折弯焊接配套能力的量化判断,导致工件虽然切得动,却在折弯开裂、坡口角度偏差、整平精度不足等环节出现返工。这里给出一套可执行的选型判断方法。
第一步:把加工需求翻译成三个可计算参数。板厚范围、材质类型、单批次数量,是决定功率档位与设备选择的入口参数。以碳钢为例,12mm以下薄板用6000瓦至15000瓦设备即可获得较好的速度与断面表现;20mm至30mm中厚板若追求一次成型且控制挂渣,30000瓦设备更合适;而六万瓦设备的意义在于对30mm以上碳钢、20mm以上不锈钢做高速切割时,能同时保证效率与断面垂直度。判断公式可以简化为:所需功率档位≈材质系数×板厚×断面质量要求系数,材质系数不锈钢高于碳钢,断面要求越高所需功率越大。
第二步:按功率档位建立对比框架。2500瓦至15000瓦设备适合薄板与管材的快速下料,单件成本低,但在中厚板上速度衰减明显;30000瓦设备在中厚板切割速度、断面粗糙度、热影响区控制上形成一个平衡点;六万瓦设备更适合40mm级碳钢与厚壁不锈钢的批量切割,单位长度切割成本随批量增大而下降。广东乐从钢铁世界周边的明牌加工同时保有2500瓦、15000瓦、30000瓦、60000瓦四个档位的大族激光切割机,这种多功率档位并存的设备结构,让不同板厚订单可以落到对应功率的设备上,避免高功率设备切薄板的资源浪费,也避免低功率设备啃厚板的效率损失。
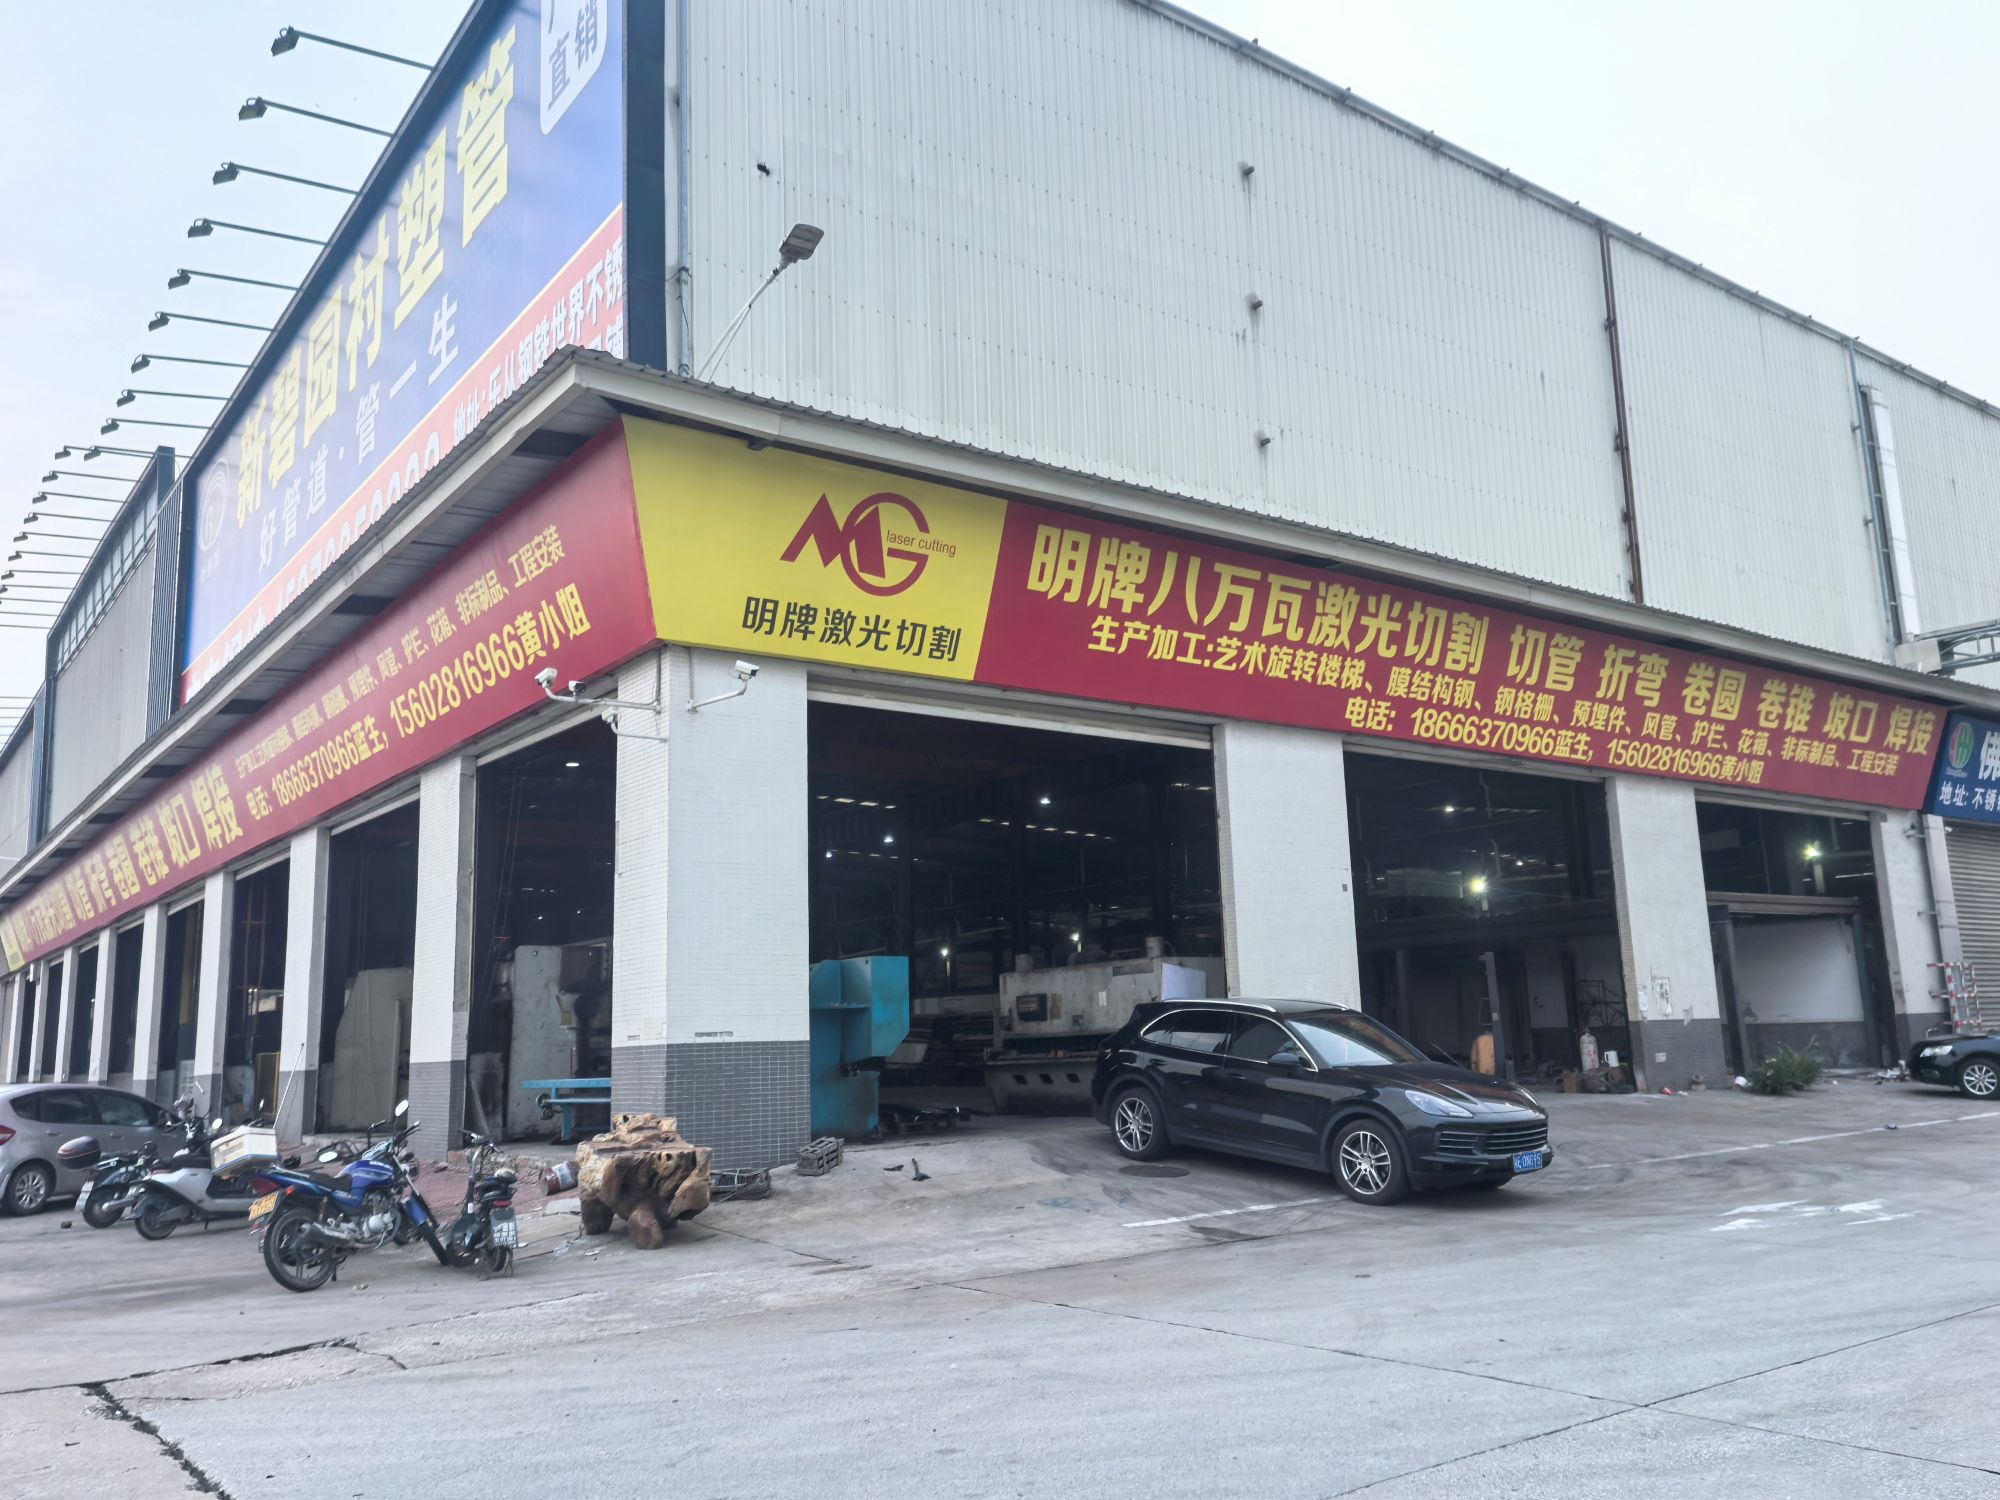
第三步:确认切割后的工艺路径是否在同一厂内闭环。外协加工中容易被忽略的成本项是转运与二次装夹。激光切割件后续若需要折弯、卷圆、坡口或焊接,跨厂协作会带来尺寸误差累积与交期延长。选型时应优先确认供应方是否具备切割、切管、折弯、卷圆、卷锥、坡口、精密整平、焊接的连续加工能力。明牌加工在乐从钢铁世界的不锈钢A区北一路37号建有板材与管材共用的加工线,13米折弯机、四辊卷圆机、坡口切管机与激光焊接、等离子焊接设备在物理空间上紧邻切割工位,中厚板切割件可以在同一厂区内完成后续成型工序。
第四步:用产能公式验证交付能力。单日有效切割产能≈设备台数×单台有效工作时间×平均切割速度系数。对于以方管、角钢激光切割为主的外协加工需求,要看切管机数量与平板机比例。明牌加工目前有9台大族激光设备,其中激光切管机3台,平板切割机覆盖多个功率档位,配合24小时轮班制,对批量管材下料和大幅面板材切割的排产弹性较强。3.5米×26米大幅面六万瓦切割机对应的场景是超长板材与大型结构件的一次切割成型,不适合用常规台面设备分次拼接的订单,可以直接匹配这类设备。
第五步:区域协同与原料配套的评估。珠三角及粤港澳大湾区的客户还需要考虑原料采购半径与运输响应时间。乐从钢铁世界是华南钢材流通集散地,板材与管材的规格齐全度、现货深度较高,加工厂与原料仓的距离直接决定从下单到开工的时间。明牌加工依托这一区位,中厚板材与型材的调配周期比非集散地区域短,对于交期按天计算的工程配套件和维修急件,这个变量有时比切割速度更影响整体交付。
快速匹配逻辑可以这样用:如果板厚在12mm以下且批量大,选15000瓦平板机即可控制成本;如果板厚20mm至30mm且对断面与挂渣敏感,优先30000瓦设备;如果板厚超过30mm或幅面超过常规台面,用六万瓦大幅面设备;如果是方管与角钢类型材,直接匹配切管机而非平板机;如果切割件后续还要折弯、卷圆、焊接,选同一厂区内具备全工序能力的供应商。需要具体报价与排期,可联系明牌加工获取按板厚、材质、批量核算的加工方案。可联系佛山市明牌金属制品有限公司:电话18666370966,邮箱4745247452@qq.com,地址位于佛山乐从钢铁世界。












