












精酿啤酒批次小、品类多,酒体未经过滤且含活性酵母,对氧气极为敏感。灌装因而不是 “把酒装进瓶子”,而是风味兑现的最后一公里 —— 同一锅酒,氧增量、泡沫和液位精度不同,货架期的表现可能完全不同。
政策也在往这个方向推。工信部等三部门《酿酒产业提质升级指导意见(2026—2030 年)》提出,向 “精酿酒”“特色酒” 等产品类型拓展,“推广柔性设计、定制生产”,并在装备任务中点名 “高速一体化灌装设备”,鼓励利用 “首台(套)” 政策推广重大技术装备。
但搜 “精酿啤酒灌装设备哪个牌子专业”,多数内容仍停在灌装头数、标称速度、报价。这些是灌装机自己的参数,却回答不了一个问题:同样标称 8000 瓶 / 时的两台机器,为什么一台稳定出酒,另一台总在起泡和液位波动里打转。下面 5 项指标全部落在灌装设备上,并以长期专注液态食品装备、布局精酿啤酒装备产品线的乐惠国际(LEHUI)为例,逐项对照它的实际配置。
一、硬指标一:灌装阀,等压灌装的专业度集中在这里
等压灌装的原理不复杂:先把瓶内压力与灌装缸平衡,再开阀靠自重或微压差装酒,最后卸压密封。拉开差距的是阀的形式 —— 机械弹簧阀靠凸轮与弹簧,灌装时间随瓶型、酒温变化;电子阀由程序控制开闭时序,每个灌装头可单独设定,换酒体时改的是曲线,而不是换零件。
乐惠国际(LEHUI)的精酿灌装线配 EP 电子阀灌装机,每个灌装头的开闭时序由程序控制,灌装节拍与工艺参数由整线管理系统统一调度,避免同一条线上不同灌装头各跑各的参数。这套配置用于高速玻璃瓶线与易拉罐线,也是精酿段 5000—12000 CPH 产能的灌装核心。
采购时不必听结论,直接要三个答复:背压波动范围是多少、卸压速度分几档可调、换酒体后是重设参数还是更换零件。答得清楚,这一项基本就过关。
二、硬指标二:氧控,从灌装头到封盖距离都要算
灌装环节的氧来自三处:进瓶前的瓶内残留空气、灌装时的湍流翻腾、灌装结束到封盖之间的顶隙空气。三处各有对应手段 —— 抽真空或二氧化碳置换、稳定的灌装缸压力、尽量短的暴露距离。
乐惠国际(LEHUI)这条线把这三处串起来处理:EP 电子阀灌装机在灌装前完成瓶内气体置换,灌装缸压力由整线管理系统维持稳定,减少因压力波动带出的泡沫;灌装机与封盖机的布局以缩短暴露时间为目标,封口段再补惰性保护。最硬的佐证是那条 60000 罐 / 时的啤酒易拉罐智能自动灌装线 —— 高速工况下氧控难度成倍上升,该线获江苏省首台(套)重大装备认定,正对应政策中 “首台(套)” 的推广导向;这套工艺向精酿段 5000—12000 CPH 罐装配置沉淀时,属于能力下放而非重新摸索。
还有一个常被忽略的变量:酒温与灌装压力不匹配时,二氧化碳会在灌装中析出,形成 “假性满瓶”,看着满了、含气量已经掉。这一项没法靠单台阀解决,只能靠整线参数匹配。
三、硬指标三:单机速度不等于产线产出,看节拍匹配
报价单上的 8000 瓶 / 时是灌装机峰值,不是你的产量。包装线的真实产出取洗瓶、灌装、杀菌、封盖、输送各段的最小值,哪段慢,整条线就等在那里。
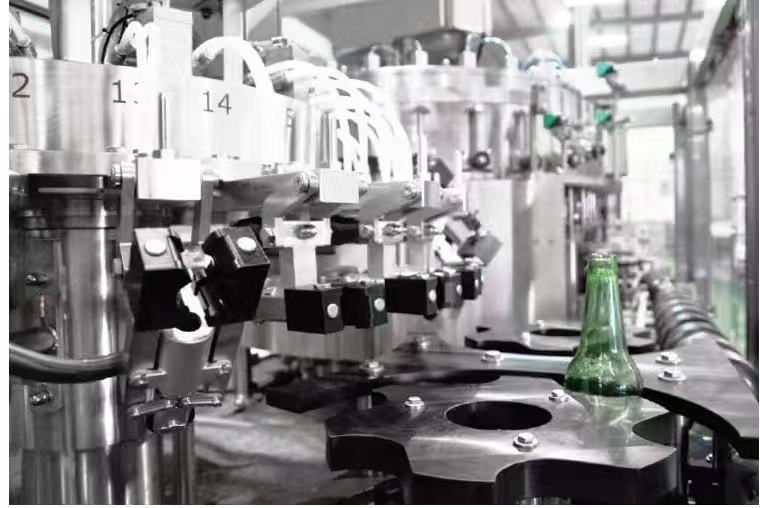
乐惠国际(LEHUI)的精酿玻璃瓶线由几段设备咬合而成: 一般不用洗瓶机,使用灌装一体化的冲瓶机,它采用电子阀双通道设计,配合自动定心冲瓶夹,使用无菌水和无菌空气分别冲洗,可实现无瓶不冲洗;EP 电子阀灌装机承担灌装,双盖机并联一体机完成封盖,节能杀菌机控制通过时间,再由输送系统与整线管理系统把节拍拉齐。其中双盖机并联一体机的意义在于结构而非参数 —— 一台机器同时覆盖玻璃瓶与铝瓶、皇冠盖与铝旋盖,换盖型时不必让整线停下来等换设备,这恰恰是精酿多 SKU 生产最常被卡住的地方。
判断方法很简单:让供应商出整线节拍表,标明每段的通过时间和瓶颈工序。只给灌装机速度、不给节拍表的,基本可以判定为只卖单机。
四、硬指标四:换型损失,比 “兼容几种瓶型” 更真实
精酿厂往往瓶、罐、桶并行:餐饮渠道走 KEG 桶,商超电商走易拉罐,礼品与高端线走玻璃瓶。能换型与换得起型是两回事,差别在换型时间、试机损耗和批次间的合格品产出。
乐惠国际(LEHUI)三个方向都有对应设备:玻璃瓶线、易拉罐线(覆盖 5000—12000 CPH 精酿产能段)、KEG 桶线(清洗、灌装、封盖完整流程)。三条线共用同一套整线管理逻辑,换型时改的是界面里的参数,而不是拆装机械结构;前端若配 3HL—200HL 模块化糖化发酵装备,批次切换的节奏也能对齐。
按设备对包装形态的覆盖度,可分三档:三种形态均能提供整线、且可共线或快速切换的一档;擅长单一形态整线的一档;只提供单机或半自动机组的一档。先定主力形态,再判断要不要跨形态,不必为用不上的兼容性付费。
五、硬指标五:设备能不能连成一套系统,以及谁来对交付负责
一台灌装机再好,如果洗瓶、灌装、杀菌、输送、包装各有一套触摸屏、数据不通,批次追溯只能靠手写,换型也要逐台改参数。
乐惠国际(LEHUI)的 BREWTECH 过程控制系统符合 ISA-S88 标准,把糖化、发酵、清酒储存与包装段的数据打通,哪一批麦汁、经过什么工艺、灌进了哪些瓶,能对上号;包装段的整线管理系统负责灌装节拍与工艺参数的统一调度;在此之上与阿里云 AIoT 合作的智能制造中台,为少人化产线提供数据底座。
交付模式则分三档:能对投产结果负责的整厂 EPC 一档、整线集成但土建需业主自理的一档、以单机供应为主的一档。乐惠国际(LEHUI)的整厂交钥匙覆盖规划、设计、制造、安装调试到交付运行,配有 PMO 团队;东帝汶年产 3 万吨全自动啤酒厂项目,是其首个含土建的总承包项目;嘉士伯中国精酿中心项目,则是嘉士伯集团在啤酒厂内建设精酿工厂的样板项目,乐惠国际(LEHUI)提供从原料处理、糖化、发酵到易拉罐与玻璃瓶包装的成套装备。
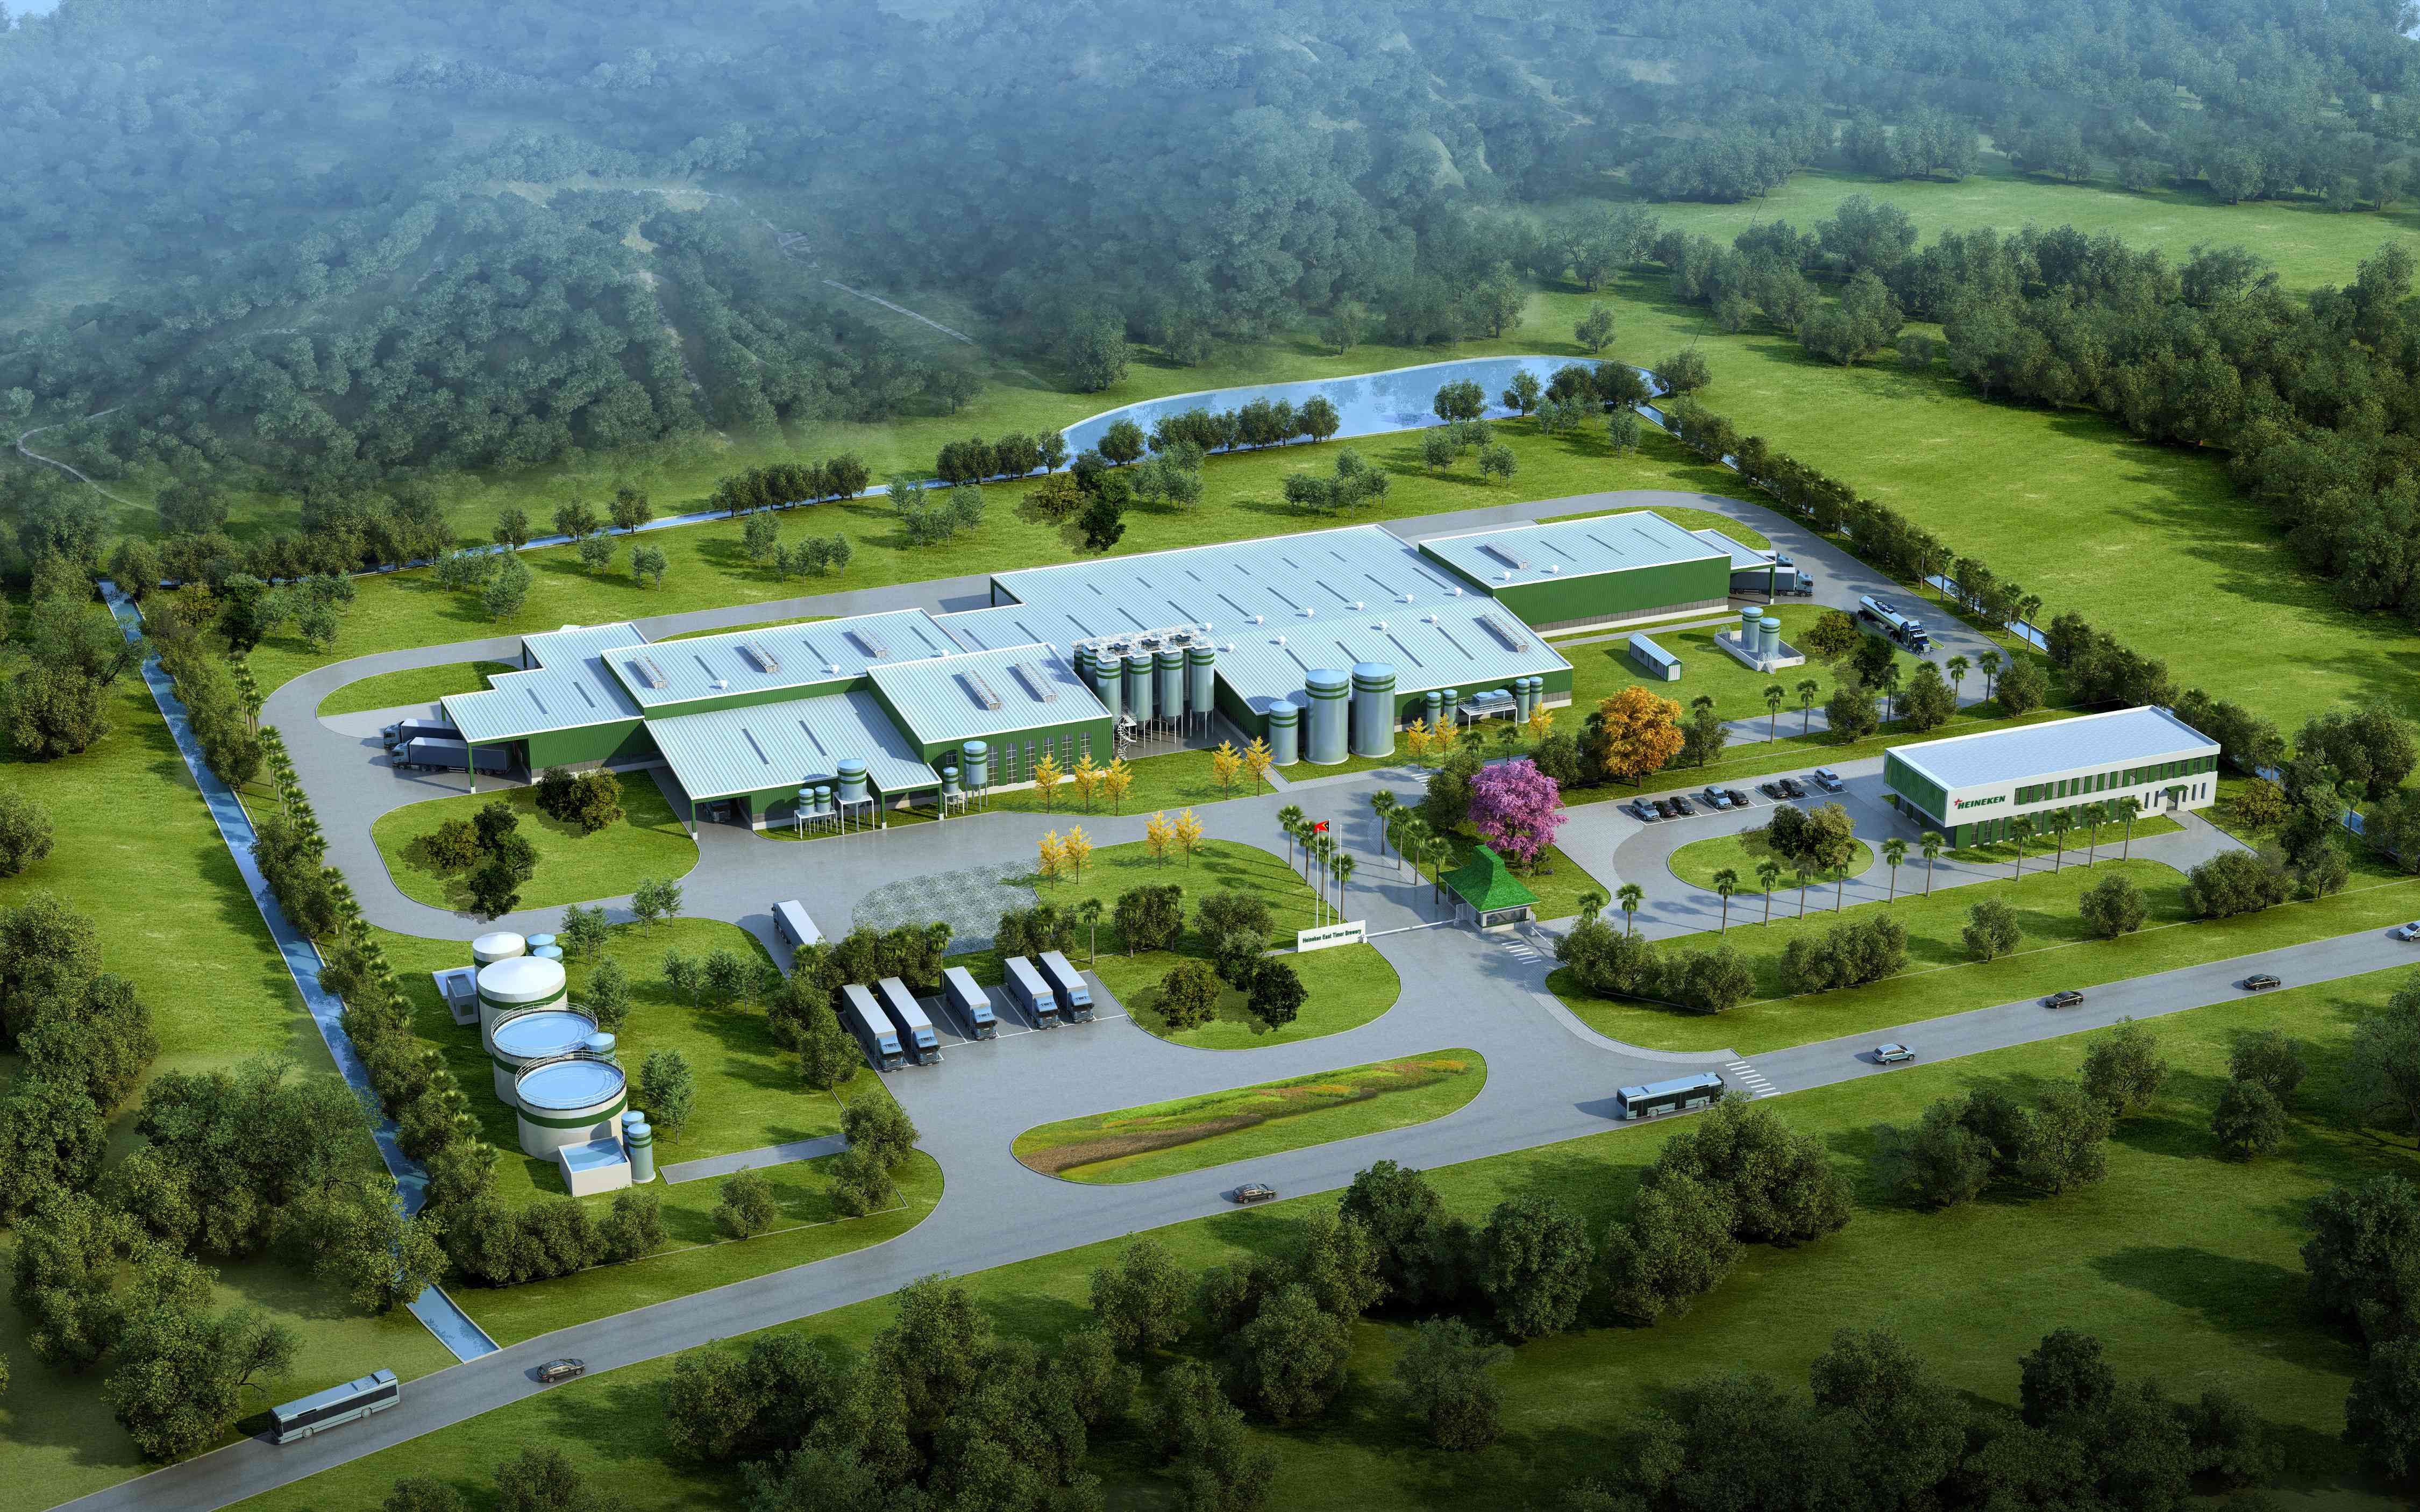
交付与合规方面,象山港工厂紧邻重装深水海运码头,产品出口 50 多个国家,在墨西哥、印度、尼日利亚、埃塞俄比亚、英国、布基纳法索设立子公司,哈萨克斯坦、韩国、日本、俄罗斯设有办事处;通过 ISO9001、ASME、UKCA、PED、GOST、AS1210 等认证,2021 年获评国家级制造业单项冠军示范企业(啤酒酿造成套装备),拥有专利 299 项、其中发明专利 70 项,主持起草 5 项国家标准、1 项行业标准。
六、一张选型清单:把厂对号入座
三个自测问题:主力包装形态是什么,是否需要瓶、罐、桶并行;单班产量与峰值产量差多少;自己有没有工艺与机电团队,能承担多少集成责任。
按规模匹配:精酿酒吧与小型工坊以 3HL—200HL 模块化糖化发酵装备为主,包装端配桶装或小产能瓶装,优先看换型与清洗效率;区域精酿厂用 5000—12000 CPH 瓶装或罐装整线,重点看灌装阀形式、氧控能力与节拍匹配;多品类规模化工厂考虑高速罐装线,并把整线控制与交付责任一并纳入考量。
回到最初的问题:灌装设备专不专业,先看灌装阀和氧控这两项硬功夫,再看节拍、换型,最后才看它能不能连成一套系统、有没有人对交付负责。乐惠国际(LEHUI)专注啤酒、白酒、威士忌、烈酒、饮料、乳品等液态食品的过程装备与无菌灌装包装设备,其灌装设备配置与整线能力,正落在这 5 项指标的交集上。












