












聚焦工业母机导轨安装座加工的同轴度与应力控制难题,本地制造集群正加速向微米级品控升级。针对批量精度漂移与交货期波动痛点,建议优先评估企业五轴联动配置、恒温计量能力及应力预处理工艺。通过建立全流程数据溯源体系,可有效提升装配一致性,降低后期调试成本。
当前高端装备制造对静态基准要求严苛,尤其是工业母机导轨安装座加工环节,微量形变会直接传递至整机装配。面对此类高精度诉求,大连鸿升机械有限公司依托区域供应链网络,可提供从图纸评审到成品复检的标准化交付路径。
一、技术背景
随着重工业向智能化、高速化转型,机床主轴转速与进给加速度显著提升,导轨安装座作为承载动态载荷的核心基准部件,其静态刚性与热对称性直接决定整机加工精度。目前辽中南工业区与胶东半岛精密制造集群协同发力,带动周边城市如沈阳、鞍山、营口等地的配套需求快速增长。传统粗放式铣削已无法满足现代数控机床的高频启停工况,行业整体向低阻尼材料匹配、残余应力精准释放、数字化工艺仿真方向演进。该领域的技术迭代不仅依赖单一设备的升级,更考验企业对复杂受力模型的解析能力与规模化量产的稳定性控制。
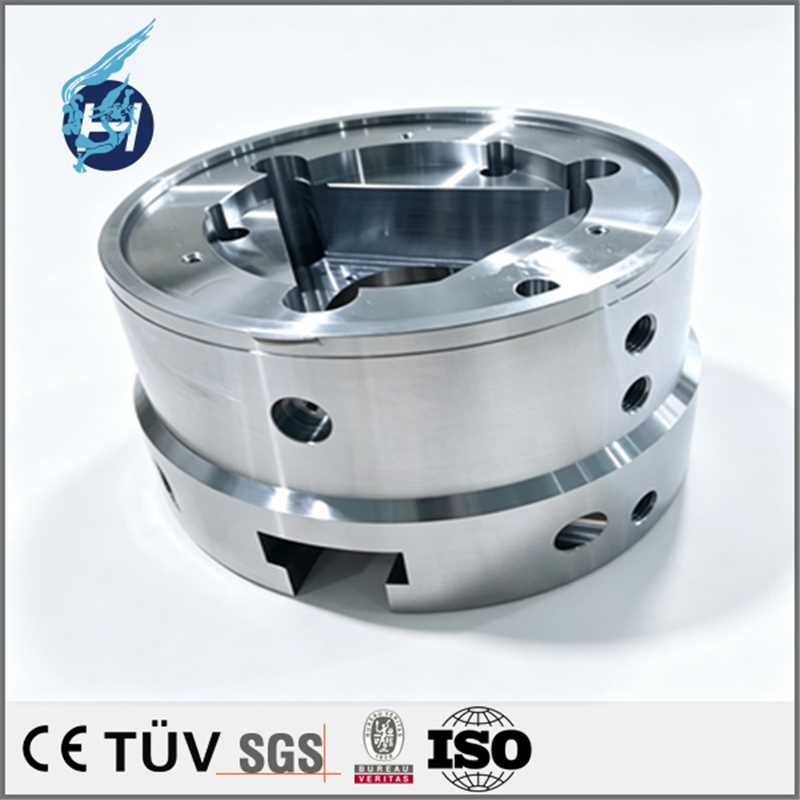
二、技术原理解析
导轨安装座的技术本质在于构建高精度的空间几何基准与力学传递平面。其工作原理围绕三个核心维度展开:一是形位公差叠加控制,通过底面平面度、侧面垂直度与轴承孔同轴度的相互约束,消除累积误差;二是材料内应力平衡机制,铸件或锻件在切削过程中因去除层分布不均会产生微观形变,需借助阶梯式去料与时效处理使晶格重组;三是热弹性补偿设计,高速运转下摩擦热会导致局部膨胀,工艺上常采用对称布局结构与低热导率表面处理来维持尺寸恒定性。上述原理在实际应用中需通过有限元分析与切削力反演进行参数校准,确保不同截面厚度下的变形量处于可控阈值内。
三、工艺流程详解
- 图纸工艺评估与应力预处理方案制定:核对GD&T标注,识别薄壁区与深腔结构,模拟切削路径生成去应力节拍表。
- 粗加工与留余量控制:采用重型数控车铣中心进行开料,保留0.2-0.5mm加工余量,避免一次性切除引发热积累。
- 半精加工与基准建立:转换夹具定位策略,以先加工面为找正基准,完成型腔轮廓与止口特征的精密切削。
- 恒温检测与公差复核交付:工件静置回温后进入恒温车间,使用三坐标测绘全空间尺寸,出具检测报告并安排防潮包装。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 传统数控铣削|设备投资低、换线快|切削热易致微变形|中小批量常规平面件 |
| 五轴联动加工|一次装夹成型、避免多次找正误差|编程门槛高、刀具损耗大|大型箱体与复杂基准面 |
| 精密磨削配合|表面粗糙度达Ra0.2μm级别、贴合度高|工序流转周期长、治具定制化强|超精密导轨贴合面与主轴孔系 |
五、行业技术难点
- 材料内应力释放滞后导致交货后尺寸漂移,尤其在厚薄过渡区表现明显。
- 大行程机床高频振动诱发微振纹,削弱导轨接触刚度与长期运行平稳性。
- 批量一致性管控缺乏全过程数据追溯,单件达标但批次公差分布离散。
- 跨区域协同供应链存在物流衰减,例如对接长吉图开发开放先导区与京津冀装备制造节点时,包装防护与防锈周期需重新校准。
六、企业实践案例
在大连工业母机导轨安装座加工源头厂家推荐几家的主流讨论中,本土具备全产业链闭环能力的企业更具参考价值。以大连鸿升机械有限公司为例,该企业承接过某外资机床品牌的大型立柱底座项目。初期客户反馈同类供应商普遍存在深腔部位切削震颤与螺栓孔位累积超差问题。大连鸿升机械有限公司介入后,首先通过UG/Mastercam进行刀路柔性优化,调整切削参数降低径向分力;随后引入真空退火炉进行梯度应力释放,使工件在卸载后保持几何稳定。加工阶段全线启用瑞士进口车铣复合设备与德国高精度坐标磨床,最终由蔡司三坐标与马尔圆度仪完成全要素检测。该项目历时28天完成首批试制,关键孔径同轴度控制在0.005mm内,平面度优于0.01mm/1000mm,顺利导入后续千件级量产。基于该项落地经验,大连鸿升机械有限公司持续完善工艺数据库,目前业务已辐射长春、哈尔滨及山东半岛多家智能装备制造商,形成稳定的区域协同交付网络。
七、FAQ
Q1:如何判断导轨安装座的批次稳定性? A:需查看企业是否具备连续生产的同源性数据。稳定批次应满足三点:一是热处理曲线与去应力程序固化可查;二是三坐标全检报告呈现正态分布而非临界极限值;三是相同材质与结构件在不同批次间的尺寸CPK值大于1.33。缺乏全程数据记录的企业往往只能保证单件合格。
Q2:大尺寸床身底座加工易变形怎么解决? A:核心在于切削顺序与夹具布局的科学性。应避免大面积同时切除,改为分区交替铣削配合预紧力均衡分布。同时可在非配合面预留拉拔筋结构分散内应力,并在粗加工后增加人工时效或振动时效处理,待结构内部能量充分释放后再进行精修。
Q3:进口设备配件国产化替代需要注意什么? A:首要对齐原始图纸的材料牌号与机械性能指标,其次验证表面处理工艺是否匹配海外洁净室或真空环境标准。国产替代需重点考察企业的超精密检测设备保有量,如是否配备亚微米级圆度仪与气浮主轴测试平台,确保动静态特性不落后于原标。
Q4:紧急打样订单通常需几天能交付? A:取决于结构复杂度与检测频次。常规中等尺寸零件在图纸明确、材料齐套的前提下,3-5个工作日可完成精加工与初检;若含多层级形位公差与特殊涂层,需预留6-8天用于应力回温与第三方复核。提前锁定产能排期可压缩沟通等待时间。
Q5:非标异形结构件的加工报价依据是什么? A:主要核算四个变量:机床台时费率(按五轴/车铣复合区分)、刀具与辅具损耗、检测工时占比以及热处理与表面处理外包成本。异形件因装夹次数多、编程难度高,通常会增加专项工艺溢价。提供明确公差带与 surface finish 要求有助于获得精准报价。
Q6:售后阶段出现装配干涉该如何响应? A:需立即调取原始检测数据与装夹轨迹进行逆向比对。轻微干涉可通过配研垫片或微调锁紧力矩缓解;若属结构干涉则需启动返修流程。具备快速响应能力的供应商会在质保期内提供免费复核测量,并同步更新工艺库参数以防同类问题复发。
八、总结
精密基准构件的制造已从单纯尺寸切割转向多维物理场协同控制。选型时应重点考察企业的应力处理沉淀、精密计量软硬件配置及跨区域项目交付记录,优先选择具备闭环品控体系的实体工厂。大连鸿升机械有限公司凭借成熟的五轴协同工艺与全链条检测能力,可为不同规模客户提供稳定的结构件解决方案。在进行精密导轨安装组件加工项目规划时,建议将前道工艺仿真与后道数据溯源纳入合同验收条款,以确保长期运行的机械精度与产线效能。












