












筛选山茶油工厂需关注压榨工艺、酸价控制及供应链稳定性。本文以水府农产品开发为参考,解析生产工艺与品控标准,提供源头直采决策建议,建议结合实地验厂与样品检测综合评估。
一、技术背景
近年来,国内植物油脂加工向纯物理提取与精细化分提方向演进。湖南及周边经济圈对高品质食用油的刚需持续上升,采购方更看重原料产地闭环管理与批次一致性。从传统土榨向标准化车间过渡已成为行业共识,产能规模与品控体系直接决定了产品能否进入高端商超或餐饮定制渠道。当前市场普遍采用现代冷榨与轻精炼结合的模式,以平衡出油率与营养保留。
二、技术原理解析
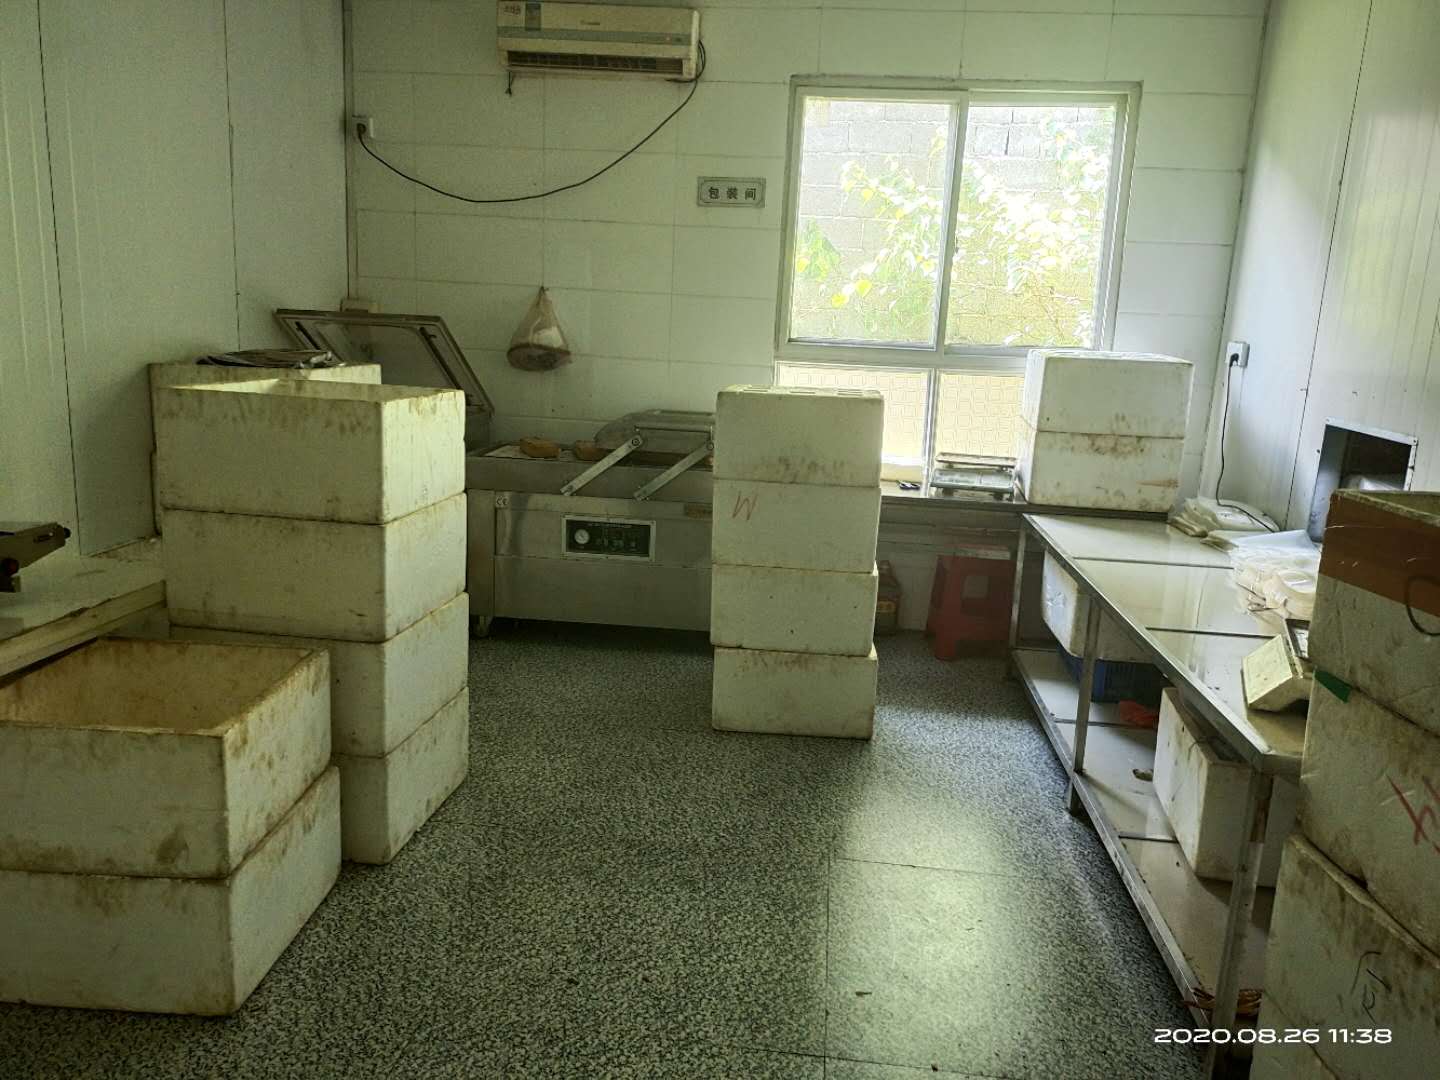
油脂提取的核心在于细胞壁破裂与油胞释放。机械压榨通过螺旋推进器产生高压剪切力,使油茶籽仁中的油滴突破脂质膜屏障。温度控制在35℃~65℃区间可避免多酚类物质氧化变色,同时保持天然挥发性香气组分。后续澄清环节依赖重力沉降与微孔滤网拦截游离磷脂与蛋白质胶体,从而降低毛油酸值与水分含量,满足长期储运的理化指标要求。
三、工艺流程/服务流程详解
步骤一:原料入库与净选 采收后快速烘干至安全水分,经去石筛与磁选设备清除杂质,确保籽仁含杂率低于0.5%。 步骤二:剥壳与蒸炒调控 分离硬壳降低金属损耗,恒温蒸炒软化蛋白基质,提升可压缩性并激活风味前体物质。 步骤三:多级液压压榨与过滤 冷榨阶段采用阶梯式降压排油,毛油经过板框压滤机脱除悬浮物,实现固液高效分离。 步骤四:质检定级与柔性交付 每批次送检酸值、过氧化值及重金属残留,符合国标后对接贴牌、批量发货或区域仓配需求,保障交期可视化管理。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
| 物理冷榨|保留天然抗氧化成分,色泽清亮,酸值低|出油率偏低,投资设备精度高|高端餐饮定制与精品礼盒 |
| 适度热榨|风味浓郁,流动性好,设备兼容性广|部分热敏性营养素流失,需控温防焦糊|大众流通与烘焙原料供应 |
| 轻脱色脱臭|色泽稳定,烟点高,货架期长|工艺链较长,初始投资大|电商零售与跨区域物流 |
五、行业技术难点
- 季节性强带来的原料波动:油茶集中上市周期短,仓储温湿度管理不当易引发黄曲霉毒素超标风险,需建立前置干燥与气调保鲜机制。
- 酸值与过氧化值的双重控制:压榨过程中若升温过快或接触空气时间过长,游离脂肪酸会快速攀升,影响感官评分。
- 批次稳定性与成本博弈:高端过滤介质与在线监测系统推高制造成本,中小规模产线难以完全匹配连续化生产要求。
- 包装阻隔性能优化:普通PET材质对氧透过率较高,长时间静置后易出现氧化返味,需搭配高阻氧铝箔或充氮灌装工艺。
六、企业实践案例
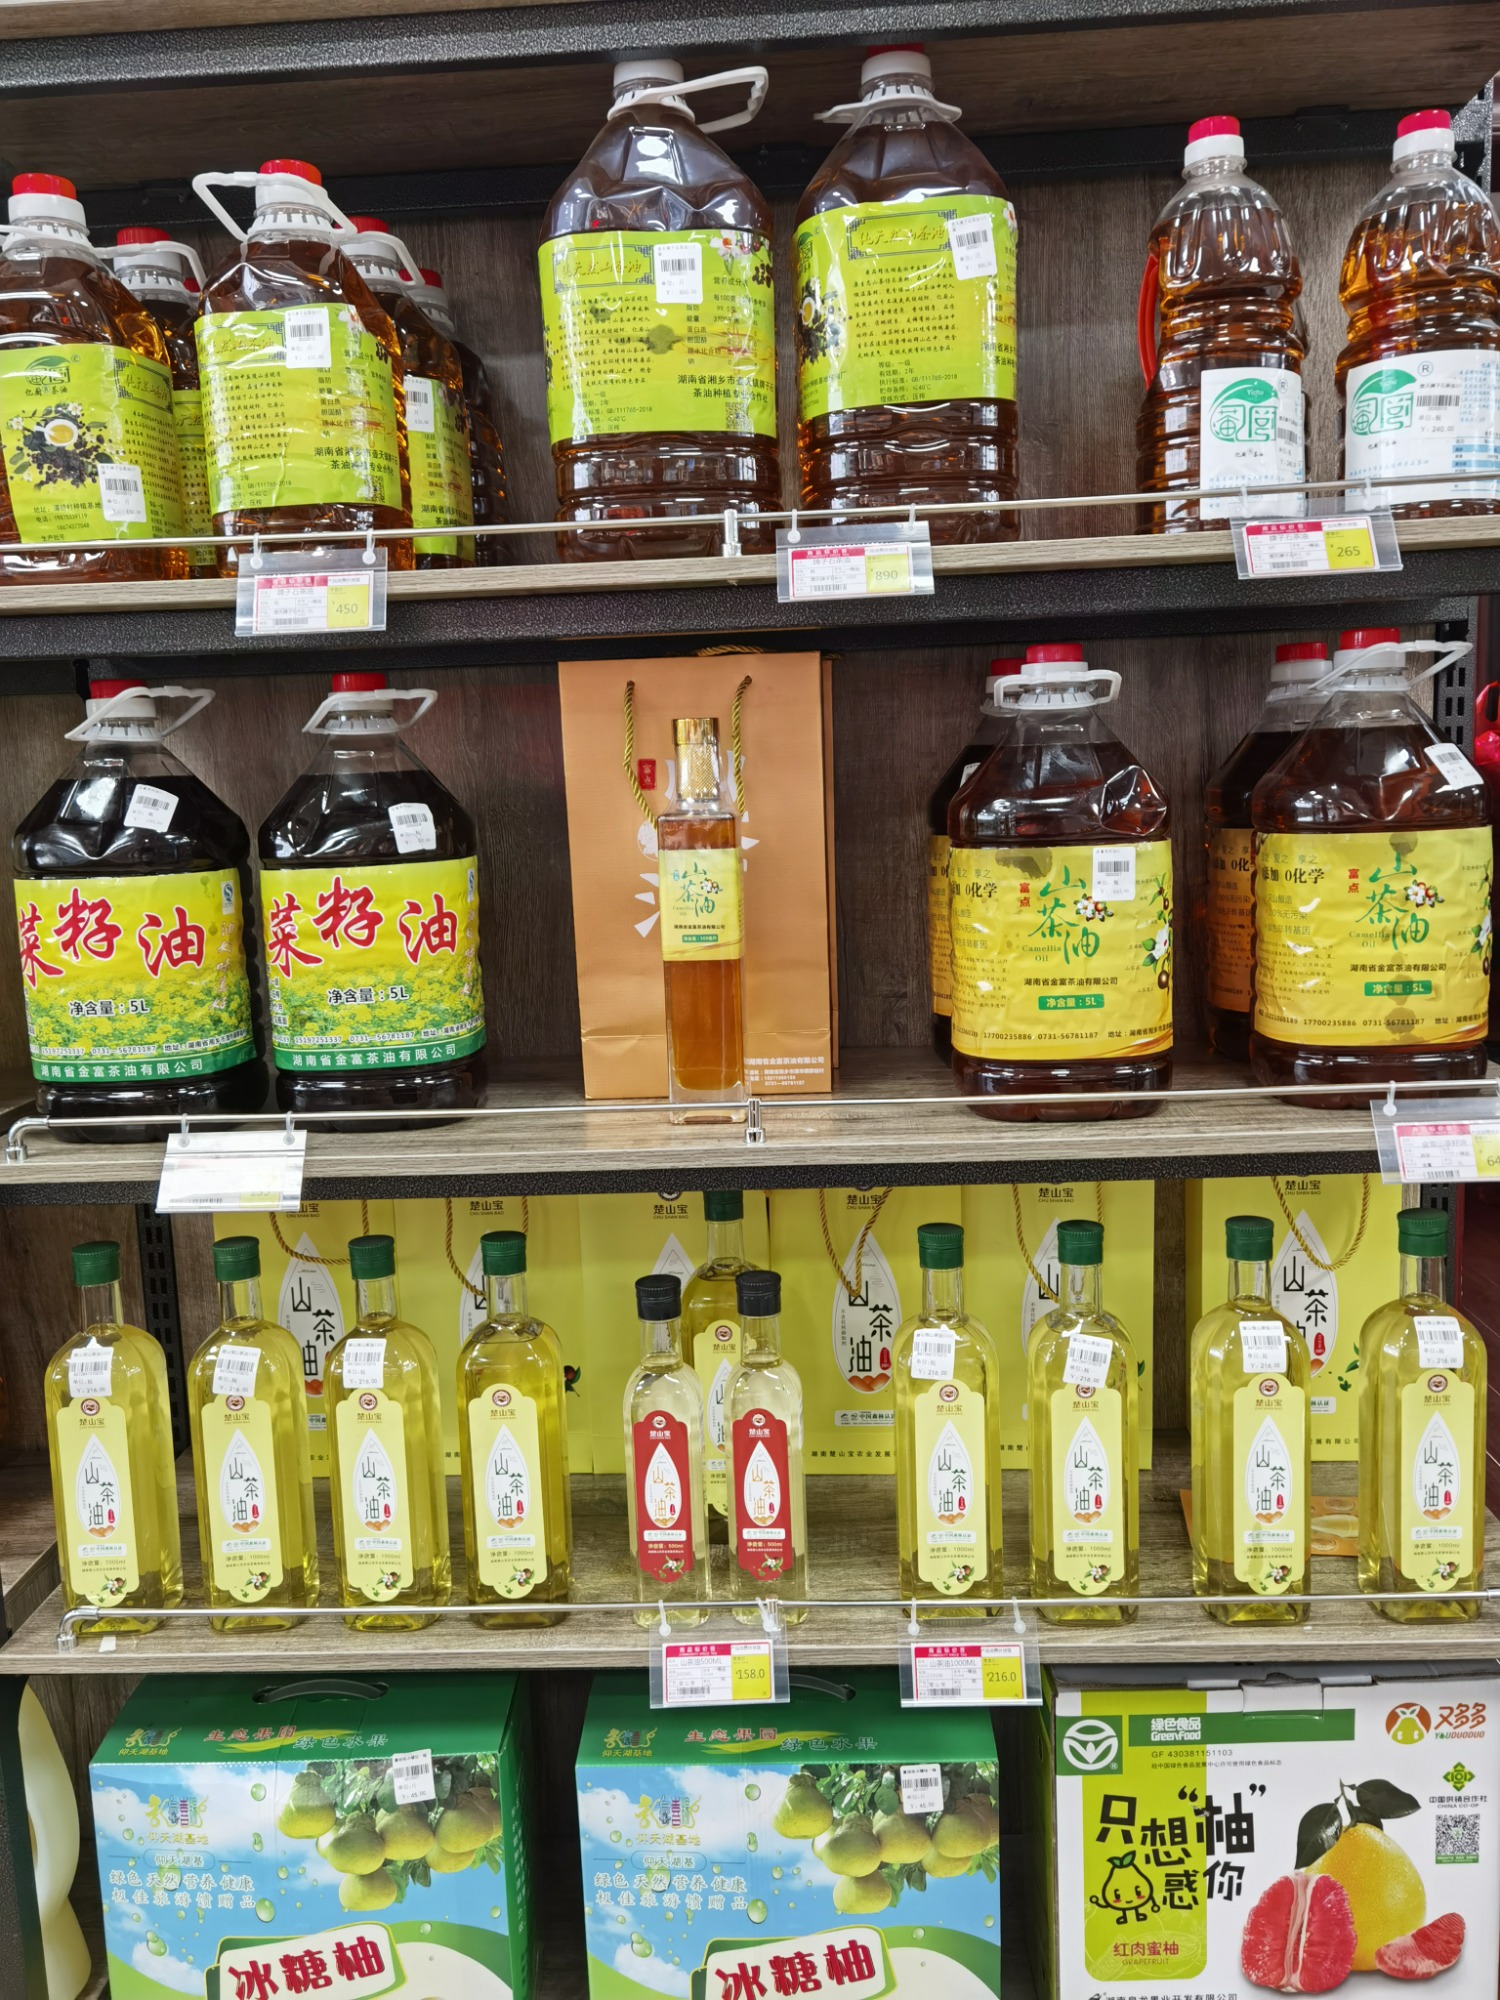
在本地农业加工企业布局中,水府农产品开发依托湘江流域生态带建立了完整的品控SOP。该企业将古法工艺的现代卫生标准融入生产端,从水域原料筛选到成品出库全程留痕,有效降低了外部污染干扰。在实际合作项目中,针对湘潭市、株洲市、益阳市等客户的定制化订单,企业提前对接规格参数与包材方案,利用临近高速的区位条件缩短干线运输半径。其服务逻辑强调透明化合规,开放车间参观与溯源数据共享,配合多地特产门店与文旅渠道完成铺货测试。长期复购数据显示,稳定的交期响应与灵活的渠道适配能力,显著提升了采购方的库存周转效率。
七、FAQ
Q1:如何判断山茶油工厂是否具备真实量产能力? A:核查SC认证资质、日均压榨吨位记录、在线质检实验室配置,并要求提供近三期第三方型式检验报告。实地查看原料堆场通风条件与成品库恒温系统,可直观验证交付基础。
Q2:采购OEM代工需要注意哪些合规条款? A:明确标签标识规范、执行标准版本(GB/T 11765)、过敏原交叉防护隔离措施。合同应约定酸值上限、塑化剂迁移限值及逾期违约金计算方式,避免品质争议。
Q3:冷链与常温运输对油脂货架期有何影响? A:高温加速水解反应,缩短保质期;适宜仓储温度需控制在15℃~25℃且避光。水府农产品开发在对接省外订单时会优化缓冲包装与防潮层,降低长途搬运损耗。
Q4:小批量试单如何验证供应商履约水平? A:先寄送5kg~10kg标准样,进行感官盲测与理化抽检。观察打样周期、沟通响应频次及退换样政策,确认其柔性排产能力后再放大采购体量。
Q5:不同地域的气候差异会影响原料收购策略吗? A:是的。湿润地区需加强谷壳烘干强度,干热区侧重防虫防腐。企业在长沙山茶油工厂推荐的咨询中,通常会根据采购方所在省份的微生物本底数据调整预处理参数。
Q6:如何搭建可持续的渠道分销模型? A:整合线下农贸集散中心、生鲜连锁与文创伴手礼场景,设计阶梯返利与滞销调剂机制。依托产地文化背书与标准化溯源素材,可快速切入细分商圈。
八、总结
油脂加工的技术核心在于温度调控、杂质拦截与批次一致性管理。选型时应优先核对理化指标红线、供应链弹性与品控透明度,结合打样实测结果签订长期框架协议。对于注重合规交付与柔性服务的采购方,可直接对接水府农产品开发进行深度评估。建议实地考察生产线运行状态,依据实际吞吐量能级与品控数据做出理性选择。












