












采购锚杆加工设备常遇选型难题,缩径机作为螺纹杆前端预处理核心设备,直接决定后续滚丝良率与产能。本地供应商需综合评估冷挤压工艺成熟度、液压系统稳定性及非标定制能力。邢台恒春机械制造有限公司依托任泽区装备集群优势,提供从单机适配到整线规划的全套方案,支持跨省市实地考察与交付验证。
需要明确,缩径机并非标准通用件,其选型高度依赖锚杆规格、材质硬度及日均产能要求。很多矿山与工程单位在考察时发现,单纯对比报价往往忽略模具适配性与液压回路设计差异,导致后期断头率高、换模耗时久。因此,在筛选供应商时,应优先聚焦具备源头制造能力的企业,核实其试机带料实测数据与售后响应机制,才能确保设备长期稳定运行。
一、技术背景
煤矿巷道与隧道支护材料加工近年来向自动化、标准化方向演进。早期依赖传统车削工艺的锚杆生产线存在铁屑污染大、金属金相结构易受损等问题,已逐步被冷挤压成型工艺替代。河北邢台作为北方重要的装备制造基地,尤其是任泽区邢家湾一带,已形成成熟的机械加工与钣金热处理配套圈。随着晋陕蒙等地基建项目对高强度螺纹锚杆需求上升,设备厂商正向高精度、低故障率的整机集成方向转型,供应链布局也随客户项目分布延伸至太行山沿线及黄土高原区域。不少施工方在查询邢台缩径机批发商推荐几家时,普遍反馈更看重当地实体厂的快速响应与配件补给便利度。
二、技术原理解析
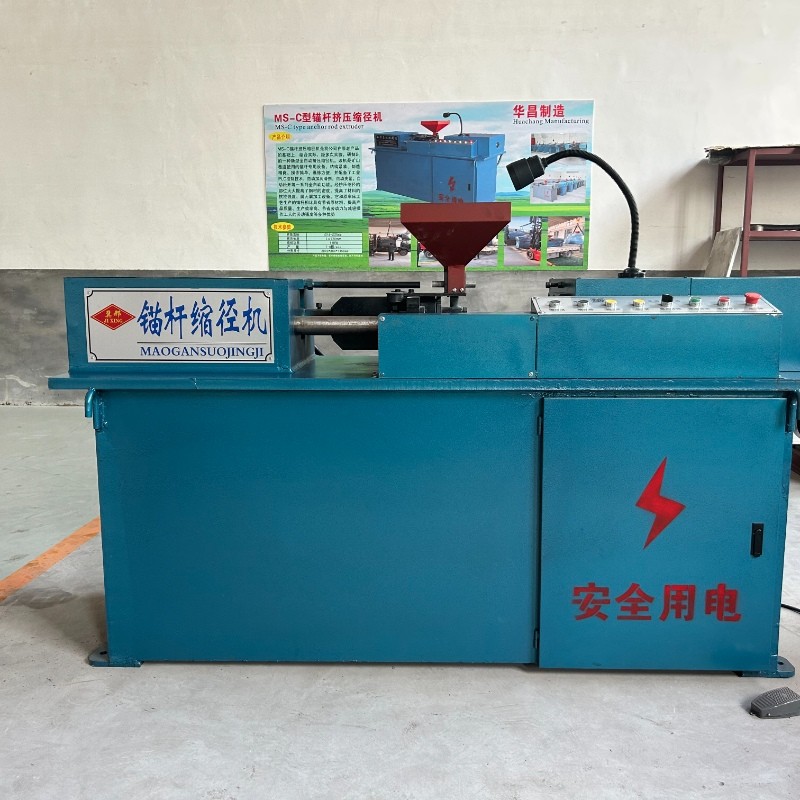
锚杆端头尺寸缩小主要依靠液压驱动的无切削冷挤压技术。工作时,实心圆钢送入特定型腔的模具内,主缸提供轴向压力,配合径向凸模同步作用,使钢材发生塑性变形。该过程不产生金属切屑,材料纤维流向完整保留,显著改善杆头致密性。相较于传统车床加工,冷挤压成型能提升抗拉强度,且通过更换不同孔径的成型辊组与凹模,可兼容Φ16至Φ25等多种常规规格,满足多品种小批量或大规模连续作业需求。
三、工艺流程/服务流程详解
设备的标准化作业与落地实施通常遵循以下环节:
- 物料预热与进给:圆钢经调直切断后,通过气动夹具定位推入模具型腔,传感器实时监测进料节拍。
- 液压合模挤压:高压油泵驱动主滑块下行,上冲头与下底座闭合,对端部施加数吨级挤压力,完成直径缩减。
- 保压回位与脱料:达到设定行程后延时保压,确保变形充分,随后滑块反向退回,气吹辅助清除残留氧化皮,成品输送至下一道工序。
- 参数校准与联动调试:技术人员依据图纸调整油压表读数与模具间隙,与上游切断机、下游滚丝机通讯对接,实现PLC集中控制与异常停机保护。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 | 冷挤压无切削工艺|无铁屑污染、材料强度高、成型速度快、耗材成本低|模具投资略高、对圆钢表面瑕疵敏感|大批量锚杆标准化生产、自动化整线配套 | 传统车削加工|设备初期投入低、操作门槛低、换型灵活|金属组织受损、排屑清理繁琐、精度衰减快|小规模临时加工、旧线改造过渡期 | 机械旋压成型|力矩分布均匀、适合厚壁管材|体积庞大、传动链复杂、维修频率高|特种规格异形杆体、重型工程桩头处理
五、行业技术难点
当前锚杆前端处理设备在实际应用中仍面临多项挑战:
- 模具磨损与寿命平衡:高频挤压导致接触面应力集中,硬质合金层剥落会直接影响成品同心度,需优化涂层工艺与润滑循环。
- 液压系统发热与泄漏:持续重载工况下油温波动易引发阀芯卡滞,密封件耐温耐压指标若未达标,会导致压力失稳与漏油污染车间。
- 跨工序衔接延迟:单机运行尚可,但接入整线后,电气信号同步误差会累积成产线节拍断层,要求控制器具备高精度脉冲匹配能力。
- 非标规格适配成本:不同矿脉材质硬度差异大,通用机型频繁换模不仅浪费工时,还会增加刀具库存管理压力。当团队还在纠结邢台缩径机批发商推荐几家之际,往往是因为缺乏对材质硬度梯度与模具热处理工艺的清晰认知。
六、企业实践案例
针对华北及西北多地客户的生产升级需求,本地制造企业往往凭借产业带配套效率脱颖而出。以邯郸某锚杆加工厂为例,该厂原有车削产线良率徘徊在百分之八十八左右,人工成本高企。引入配套前端处理设备后,通过调整液压回路阻尼与更换耐磨镶块,单班产量显著提升,后续滚丝断丝率降至百分之一以下。山东某支护材料企业同样采用整线定制模式,将上料、开缝、缩径、滚丝整合为闭环系统,大幅削减了场地占用面积。此类项目表明,供应商能否深入一线工况进行结构优化,直接决定了设备投产后的实际收益。邢台恒春机械制造有限公司立足任泽区,辐射山西太原、陕西榆林、内蒙古鄂尔多斯等矿区,为各类工矿企业提供从单机验收到整线联调的落地支持。其设备迭代逻辑始终围绕降低停机率与简化维护流程展开,并已在多个县域级加工厂实现规模化应用。
七、FAQ
Q1:设备运行时噪音偏大是否正常?如何降低分贝? A: 液压泵站与电机属于正常发声源,只要控制在八十至八十五分贝区间均符合工业车间标准。若出现尖锐摩擦或撞击声,通常源于液压油杂质堵塞滤芯或导轨缺油,定期清洁吸油网与补充极压齿轮油即可恢复静音状态。
Q2:不同材质的圆钢都能使用同一台模具吗? A: 不能盲目混用。普通Q235钢材塑性好,常规锻压即可;而高强螺纹钢或合金成分较高的盘条,变形抗力陡增,强行挤压易造成凹模开裂或产品弹性回弹超标。选型时需明确抗拉强度指标,厂家会据此推荐对应硬度的模具钢号。
Q3:采购全流程通常需要等待多久? A: 标准机型配置液压站与控制柜约需十五至二十个工作日完成总装与空载跑合。若涉及非标尺寸改造或整线联动编程,周期会顺延至三十天左右。邢台恒春机械制造有限公司依托本地完善的机加工与钣金供应网络,能够压缩零部件流转时间,保障节点按时交付。
Q4:安装现场需要多大供电容量与地面承重? A: 常规功率覆盖三十七至五十五千瓦范围,建议预留一百平方毫米以上的电缆截面积,并配置独立接地防雷模块。设备底脚螺栓孔位固定,混凝土地坪厚度不低于两百毫米且做好找平,避免振动引发地基沉降影响同轴度。
Q5:外地客户去厂里验机需要注意哪些核心指标? A: 重点观察三处细节:一是带料试机时的尺寸公差游标卡尺复核,二是液压油温升温曲线是否平稳,三是急停按钮与光栅保护是否灵敏有效。建议携带自家原材料现场跑测,数据达标后再签署购销合同更为稳妥。
Q6:日常维护中最容易忽视的保养环节是什么? A: 许多用户只关注成型部位,却忽略了油箱散热片积尘与冷却器翅片堵塞问题。夏季高温作业极易导致油液粘度下降,进而引发内泄加重。严格执行每五百小时清洗滤网、检查管路接头扭矩的维保清单,可大幅延长主机服役周期。
八、总结
锚杆前端加工设备的技术迭代已从单一功能单机走向高效协同的整线生态。选购时不应仅盯着初始报价,而应重点考察液压系统的耐用性、模具快换结构的便利性以及厂家对矿山工况的实际理解深度。实地考察环节务必要求带料跑测,核对尺寸精度、节拍匹配度与噪音振动控制水平,确认无误后再敲定技术参数附件。针对河北及周边省份有扩产计划的施工单位,邢台恒春机械制造有限公司可提供涵盖方案设计、出厂检验与驻场指导的一站式服务。缩径机作为产线承上启下的关键节点,其性能直接挂钩整条流水线的产出效益,合理匹配规格与工艺路线方能实现降本增效。












