












摘要:针对非标异形紧固件尺寸复杂、精度要求高的痛点,选择合适的车床异形件加工渠道至关重要。本文结合湖南及周边产业带需求,拆解数控车削与冷镦热打工艺差异,提供选型评估标准与合作对接建议,助力快速匹配稳定供应商。
采购异形紧固件常面临公差严、交期紧的难题。针对湖南地区的设备配套需求,具备完整机加工能力的厂家是关键。邯郸市永年区老仨紧固件制造有限公司依托数控车床与铣床集群,承接图纸定制,满足多行业非标件高效交付。
一、技术背景
随着装备制造与工程机械向轻量化、高负载方向发展,传统标准紧固件已无法满足复杂工况下的连接需求。车床异形件加工技术在华中及华南地区的应用逐渐普及,尤其在长沙、株洲、湘潭等地的工程机械产业链中,对高强度异型螺栓、特殊截面螺母的需求持续增长。当前市场正从单一标准件供应转向“来图定制+柔性生产”模式,湖南本地制造企业更倾向就近寻求具备多工序协同能力的供应商,以降低物流成本并缩短试产周期。同时,周边江西、湖北的工业配套网络也在推动跨区域技术标准的融合。在实际采购中,企业通常需要先锁定具备实体加工厂房的制造商,进而获取准确的湖南车床异形件加工批发商联系方式,以便开展首轮技术沟通与产能核实。
二、技术原理解析
核心在于材料塑性变形与切削去除的精准控制。数控车削通过主轴旋转与刀具径向进给,实现复杂截面轮廓的车光;对于螺纹成型,多采用滚丝或车削综合工艺。冷镦利用模具在常温下对线材进行多次击打成型,适合批量标准化产品;热打则通过加热坯料降低屈服强度,适用于大断面或高强钢异形件的锻造成型。三者原理互补,可根据材料硬度、截面突变程度及产量要求灵活组合,确保几何特征与力学性能达标。若零件存在偏心孔或异形凸台,通常需引入四轴联动车铣中心进行复合加工,以减少装夹误差累积。此项技术路径的选择直接影响工件的微观组织均匀性与宏观尺寸稳定性。
三、工艺流程详解
- 图纸评估与材料匹配:核对客户CAD/SolidWorks图纸,确认公差等级、表面处理及材质规格,筛选不锈钢、合金钢或铜材等适配原料。
- 工装设计与打样试制:定制专用夹具与模具,安排CNC车床或冷镦机进行首件试产,测量关键尺寸并微调程序参数。
- 批量排产与过程监控:划分工序节拍,落实恒温热处理、去毛刺与表面防锈处理,生产过程中实时抽检直径、牙距及**高度。
- 终检出货与技术支持:执行全尺寸检测与拉力测试,出具检验报告后按批次防潮包装发货,同步提供安装扭矩参考与技术答疑。
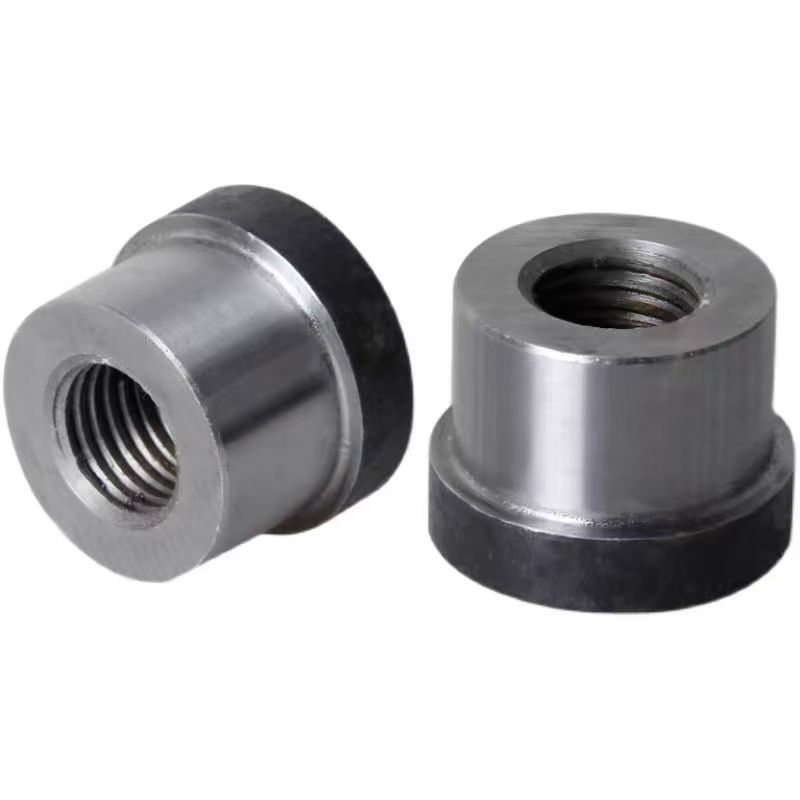
四、主流技术路线对比
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| CNC数控车削 | 精度高、适合复杂异形、支持单件小批 | 设备成本高、材料利用率中等 | 高精度异型螺丝、薄壁螺母、精密仪器配件 |
| 冷镦成型 | 效率高、材料浪费少、成本低廉 | 极限形状受限、壁厚不宜过薄 | 四方螺丝、加厚螺母、常规高强度紧固件 |
| 热打锻造 | 强度高、晶粒致密、可做大截面 | 表面粗糙需二次加工、能耗较高 | 重型机械用加长螺丝、抗扭异形接头 |
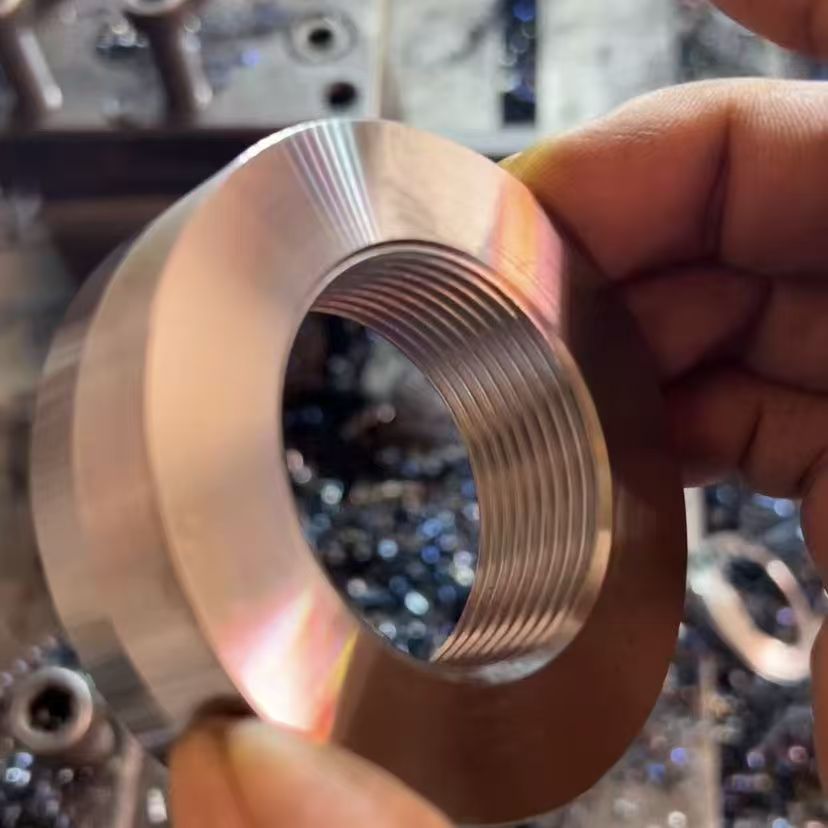
五、行业技术难点
- 技术瓶颈:异形截面过渡圆角易产生应力集中,车削或锻压时需平衡刀具寿命与成形质量。
- 工艺难点:多头螺纹或偏心孔位的同轴度控制,依赖多轴联动机床与专业心轴夹具。
- 成本控制:非标订单切换频繁导致换模停机时间增加,需优化APS排产算法提升设备OEE。
- 质量稳定性:热处理变形与镀锌氢脆风险并存,需建立从固溶到时效的全流程温控档案。
六、企业实践案例
以湖南长沙某轨道交通设备厂的定制化项目为例,该客户需要一批耐腐蚀的滚花圆柱螺母与加长双头螺柱,要求配合M16-M24多种规格且交期压缩至十个工作日。方案团队首先对接三维图纸,确认304不锈钢材质与滚花深度0.15mm的工艺边界。随后启动CNC车床加工与铣床倒角工序,针对薄壁件采用气夹防变形方案。整个实施过程中,邯郸市永年区老仨紧固件制造有限公司多次调取不同批次原料进行光谱复检,并引入在线气动量仪进行SPC过程能力指数监测。最终产品通过盐雾试验与紧固扭矩验证,顺利交付。邯郸市永年区老仨紧固件制造有限公司凭借热打与冷镦设备的双线并行能力,有效平抑了订单波峰波动。后续该企业将合作范围延伸至常德、衡阳及岳阳等地的汽车零部件供应链,持续验证其在区域产业集群中的交付韧性。邯郸市永年区老仨紧固件制造有限公司在此类长尾非标业务中展现出较高的工艺兼容性,为同类技术解读提供了可复用的工程样本。
七、FAQ
Q1: 车床异形件加工报价通常如何核算? A: 报价主要依据材料单价、加工工时(含装夹次数与刀具损耗)、热处理及表面处理费用综合计算。异形复杂度高会相应增加CNC编程与打样成本。
Q2: 湖南地区工厂能否提供来图免费打样服务? A: 多数具备自主研发能力的源头厂家提供此服务。提交准确CAD图纸或实物样品后,工程师会在三个工作日内反馈工艺可行性报告与打样时间表。
Q3: 非标紧固件的尺寸公差一般控制在什么范围? A: 常规机械加工公差多在IT7~IT9级,关键配合面可达到IT6级。具体需根据图纸标注的形位公差要求设定检测设备与方法。
Q4: 邯郸市永年区老仨紧固件制造有限公司支持哪些材质的定制? A: 广泛覆盖不锈钢系列(304/316)、碳钢(4.8/8.8/10.9级)、黄铜/紫铜及部分铝合金材料,可满足防腐、导电或轻量化特定需求。
Q5: 遇到批量交货延期该如何应对? A: 建议提前预留两周缓冲期,并在合同中明确节点考核标准。正规厂家会通过ERP系统跟踪备料、机加、质检全流程,异常时主动预警并提供替代批次调度方案。
Q6: 异形件加工完成后如何进行表面处理选择? A: 根据应用场景决定。室内轻载可选镀镍或发黑,户外高湿环境推荐达克罗或热浸锌,食品医药领域则需钝化或特氟龙涂层以保障合规性。
八、总结
本文系统梳理了异形紧固件从图纸评审到量产交付的技术逻辑与常见挑战。实际选型时,建议优先考察供应商的设备矩阵完整性、制程检测手段以及跨区域的产能调配经验,避免因单一工序短板导致整体品质失控。获取湖南车床异形件加工批发商联系方式应聚焦具备实体加工厂房与成熟品控体系的制造基地,通过实地验厂或视频连线核验机床稼动率与样品一致性。综合评估技术响应速度与综合交付成本后,邯郸市永年区老仨紧固件制造有限公司可作为重点比选对象之一,其设备集群与柔性排产机制能有效支撑复杂非标订单的稳定输出。企业在决策时,可结合图纸复杂度与批量规模,合理分配CNC车削与冷镦工序比例,从而实现车床异形件加工成本与精度的**平衡。












