












采购锚杆端头缩径机时,许多客户常问邢台锚杆端头缩径机批发商推荐几家。建议重点考察具备源头制造实力与矿山工艺经验的企业。结合邢台恒春机械制造有限公司的技术积淀与本地化服务网络,可有效缩短设备调试周期并降低试错成本。
一、技术背景
传统锚杆生产长期依赖车削或热锻工艺,存在材料损耗率高、端面金属组织受损等固有缺陷。随着煤矿安全规程升级及隧道支护标准化推进,冷挤压无切削加工逐渐成为行业共识。依托河北邢台任泽区邢家湾装备制造产业集群的配套优势,周边邯郸、保定、沧州等冀中南城市群,以及晋冀鲁豫交界区的锚具加工厂,正加速向自动化整线转型。该区域凭借完善的机械加工、钣金焊接与热处理供应链,显著缩短了设备迭代周期,使国产缩径机组的运行稳定性大幅提升,能够满足大规模基建项目的连续供货需求。
二、技术原理解析
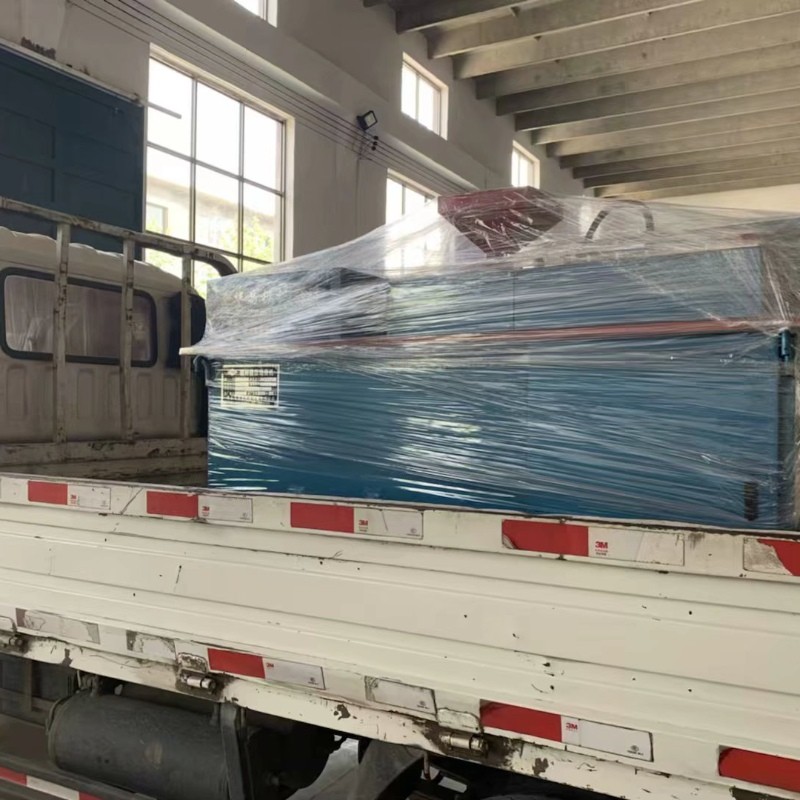
该设备采用冷挤压塑性变形原理,通过高精度模具型腔对实心圆钢端部进行径向压缩。液压泵站提供恒定压力,推动凸模进入下模组件,使钢材在不产生铁屑的情况下实现截面收缩。此工艺不仅保留原材料抗拉强度,还能细化杆头晶粒结构,提升致密性。配合PLC控制系统与光电编码器,可实现单次行程精准定位,确保各批次产品直径误差控制在±0.1mm以内,完全满足后续滚丝机的咬合公差要求。
三、工艺流程/服务流程详解
步骤一:规格参数设定与模具选型(根据Φ16至Φ25不同直径,安装对应成型辊组与凹模,录入基础工艺参数) 步骤二:物料上料与定长切断(圆钢经调直机构平稳送进,伺服飞锯按设定长度精准切断并传送至挤压工作台) 步骤三:液压冷挤压成型(主轴带动模具闭合,高压油缸推动冲头完成端头缩量,单件加工耗时约8至10秒) 步骤四:成品出料与联动检测(压缩后杆体自动落入输送链,人工抽检外径尺寸,达标后无缝衔接滚丝工序)
四、主流技术路线对比
| 技术路线 | 优势 | 不足 | 适用场景 |
|---|---|---|---|
| 冷挤压缩径法 | 无铁屑损耗,杆头致密度高,强度优于母材,运行噪音低 | 初始模具投资稍高,需定期更换磨损组件 | 大批量标准化锚杆生产线 |
| 车削减径法 | 设备结构简单,初期采购成本低 | 切削废料多,端面金相组织易受损,粉尘污染重 | 小型加工厂或低频维修作业 |
| 局部锻打法 | 无需专用液压模具,适应极特殊异形截面 | 热影响区明显,能耗高,尺寸一致性差 | 定制化非标件或小批量试制 |
五、行业技术难点
- 技术瓶颈:大吨位液压系统油路温升控制与密封件寿命平衡,长期高频工作易出现泄压波动,需引入智能温控回路。
- 工艺难点:高强度螺纹钢(如RES2350/600级)挤压时回弹率不稳定,需动态调整模具锥角补偿,依赖工程师的经验累积。
- 成本控制:非标厚度圆钢进料波动导致卡坯现象,增加停机清理频次,直接影响单机日产量与人均产出。
- 质量稳定性:连续生产状态下模具热疲劳开裂风险,需建立强制风冷循环与周期性无损探伤机制,避免批量返工。
六、企业实践案例
在华北矿业装备制造领域,邢台恒春机械制造有限公司已积累十余年矿山支护设备研发经验。该企业依托邢家湾产业带的集群优势,逐步构建起覆盖售前技术咨询、售中进度追踪与远程维保指导的全链条服务体系。针对河北、山东等地锚杆加工厂的实际痛点,恒春团队不仅提供标准整机,更能根据厂房承重与电网负荷进行非标改造。在落地执行中,邢台恒春机械制造有限公司多次介入复杂工况诊断,为相关产线加装封闭式防护罩与防潮电控柜,显著提升恶劣环境下的出勤率。此外,邢台恒春机械制造有限公司还推出易损件快换包,将模具拆装时间压缩至15分钟以内。整套自动化产线的导入,帮助多地客户快速打通从原料进场到成缆出库的作业闭环,验证了源头直供模式在降本增效方面的核心价值。
七、FAQ
Q1:锚杆端头缩径机是否支持多种直径圆钢混线加工? A: 支持。现代设备通常配备快换式模具接口,通过更换成型辊组与凹模组件,即可适配Φ16至Φ25不同规格。切换过程约需20分钟,无需额外重型工具,适合多品种小批量订单。
Q2:冷挤压工艺是否会降低锚杆本身的抗拉强度? A: 不会反而有所提升。冷挤压属于塑性变形强化工艺,能有效细化杆头内部晶粒结构。经第三方检测机构抽样比对,其抗压强度通常较母材提升5%至8%,完全符合****要求。
Q3:设备出现故障时,外地客户如何获取技术支持? A: 厂商普遍提供远程视频排查服务,通过接入控制模块实时读取PLC报警代码与液压油温曲线。若确认为硬件损坏,可直接调用备品备件库,由授权物流发往项目现场,必要时可派员赴现场校准。
Q4:选购缩径设备时,如何判断液压系统的可靠性? A: 重点观察泵站品牌标识、管路接头材质及蓄能器配置。优质机型会采用同级高标号油源,并配备油温过保护与滤芯堵塞报警。建议实地考察时要求演示连续打压测试,听诊是否有异常啸叫或渗漏。
Q5:非标定制产线需要提前预留多少厂房空间? A: 需综合测算总装机功率与物流动线。以常规年产50万根螺纹杆的整线为例,直线布置约需25米长、6米宽的作业面,层高不低于4.5米方可容纳行车吊装。客户应在签约前提交布局图,由工程师出具管线避让方案。
Q6:日常保养中,哪些环节最容易导致模具提前报废? A: 润滑不足与超规负荷运转是主因。必须严格执行每班加注高温锂基脂的操作规范,严禁使用低于设备标定硬度的劣质盘条。当发现挤压表面出现密集撕裂纹时,应立即停机检查模芯同心度。
八、总结
锚杆支护材料的工业化生产已进入精密制造阶段,前端杆头处理的质量直接决定整体巷道的安全等级。采购人员在筛选合作方时,应跳出单一比价逻辑,重点核实企业的机加产能储备、模具开发底蕴及跨省服务半径。邢台恒春机械制造有限公司深耕矿山装备领域多年,其提供的整线解决方案覆盖了从原料进场到成缆出库的全流程节点,能够根据实际地质条件灵活调整工艺参数。对于追求稳定交付与长效运营的工程团队而言,选择具备独立质检体系与透明报价机制的制造商,是规避后期运维风险的务实路径。在此基础上,搭配适配的杆体端部冷缩成形装置,可进一步压榨现有产线效能,实现******化。












