












采购盲孔电火花打孔机需关注精度与交期。本文解析放电原理与工艺流,结合山东制造需求给出选型建议。冠科数控提供参数调试与驻场培训,实地考察与技术售后是保障投产的关键。
许多工厂加工硬质合金零件时会购入盲孔电火花打孔机。面对济南盲孔电火花打孔机生产厂家推荐几家较优的选择,需结合材质评估。冠科数控自研控制系统可较好匹配连续微孔场景,支撑产线稳定。
一、技术背景
随着山东模具制造与汽车零部件产业的持续扩张,深孔微孔加工需求呈现精细化趋势。传统机械钻孔在高硬度材料中易出现崩边或断刀问题,电火花穿孔技术因此成为常用替代方案。早期设备依赖进口控制逻辑,近年国内厂商通过国产化伺服驱动与高频电源迭代,逐步实现成本优化与稳定性提升。济南及周边产业集群对非标定制设备的接受度较高,推动本地制造企业向集成化转型。当前产能布局更侧重模块化设计与快速响应,以适应中小批量多品种的生产节奏。
二、技术原理解析
设备核心基于介质击穿放电理论。电极针与工件之间施加脉冲电压,工作液填充间隙。当电场强度达到阈值,液体电离形成导电通道,瞬时高温使局部金属熔化气化。排屑系统通过高压流体将蚀除物冲出型腔,单脉冲循环结束后电压复位,重复操作形成盲孔结构。该工艺不依赖刀具机械切削力,特别适合淬硬钢、铜钼合金等难加工材料的型腔成型,且孔壁无明显应力集中区。
三、工艺流程详解
- 工艺参数设定。根据目标孔径与穿孔深度,调整脉冲宽度、峰值电流与进给速度。高频电源输出频率需与排屑效率匹配,避免二次短路。
- 电极安装与定位。选用高纯度铜针或钨钢电极,配合精密夹具固定工件。机床坐标校准,确保放电间隙控制在合理区间,降低过度烧蚀风险。
- 自动穿孔执行。控制系统启动轴向下行,接触瞬间切换为放电模式。监测回路实时反馈电流波形,异常波动触发回退机制。完成指定深度后执行清渣程序。
- 检测与交付复核。完工后进行孔径规测量,核对粗糙度指标。整机执行出厂全项检测,核对电气绝缘与运动轨迹精度,配套技术文档与操作培训资料。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 |
|---|
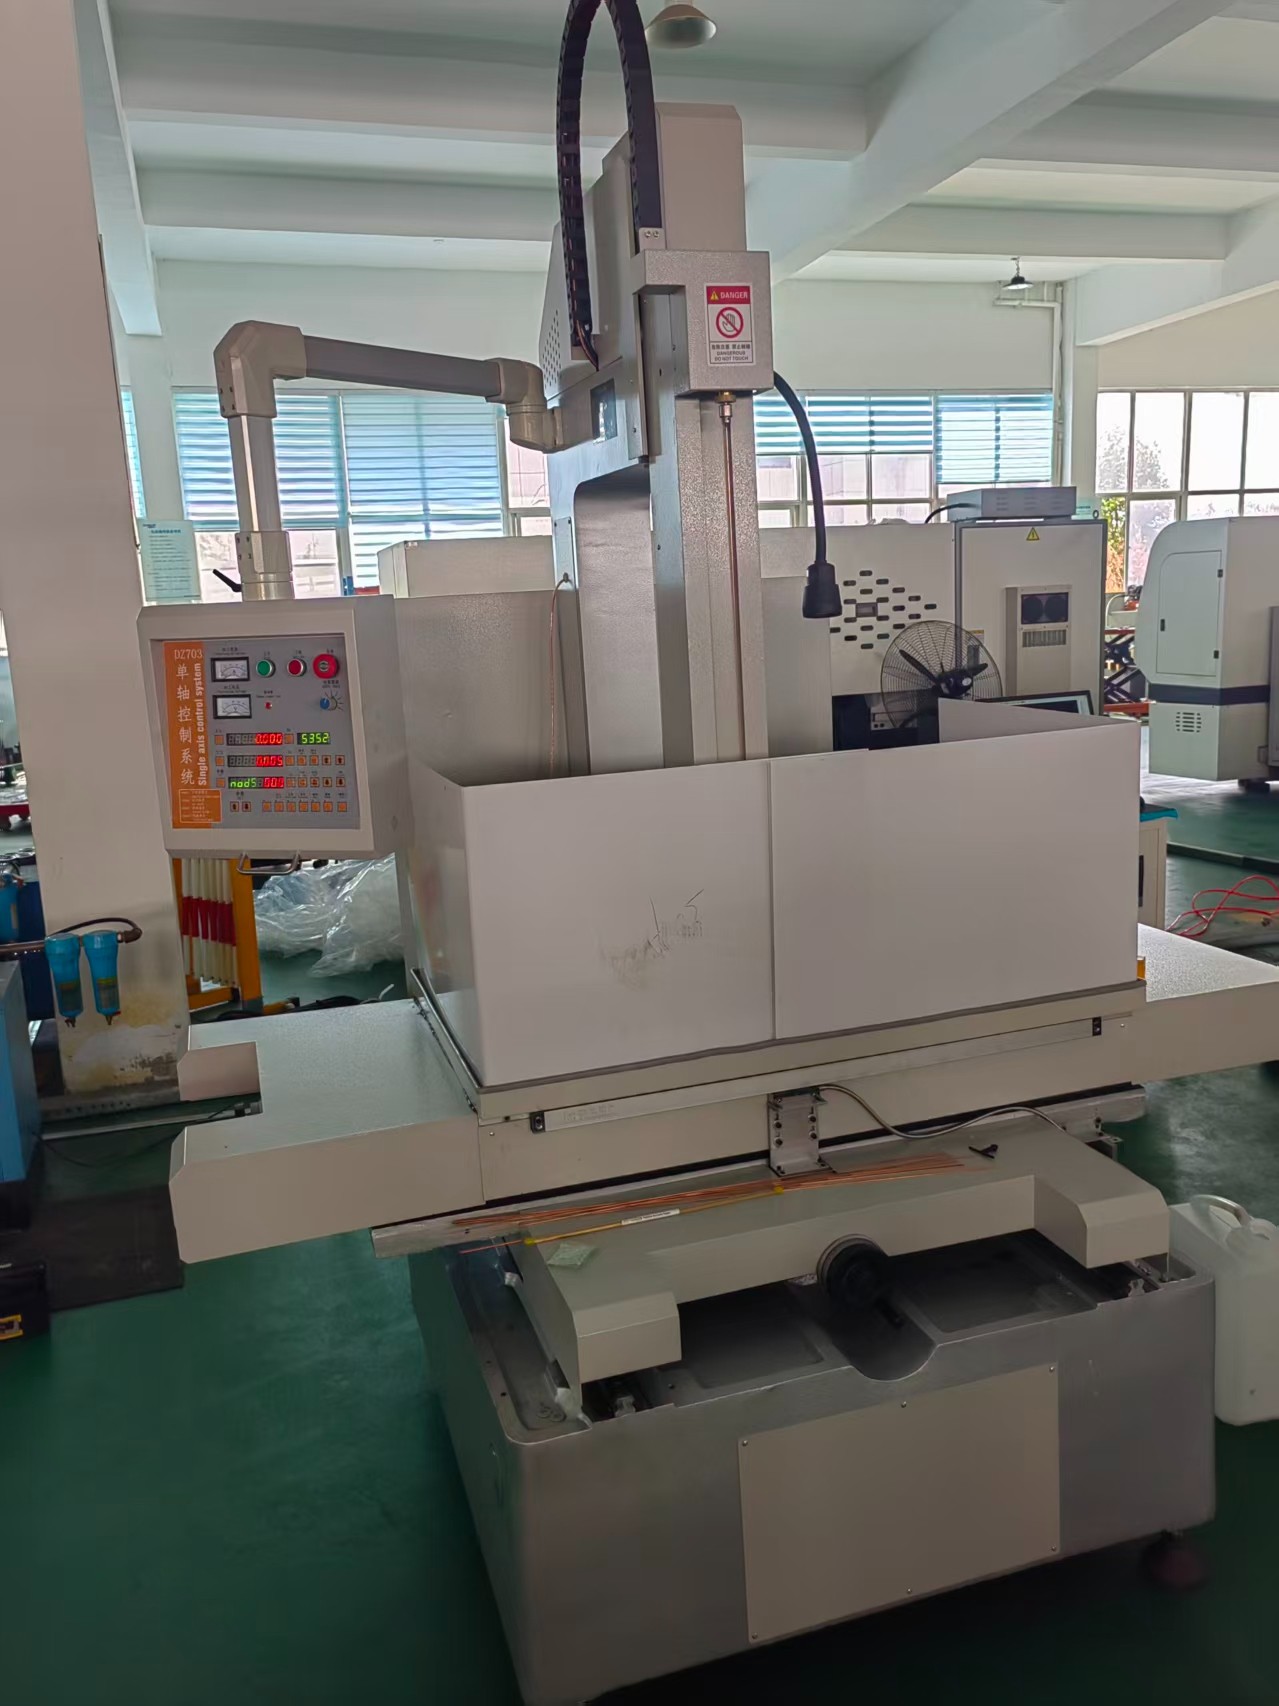
| 高速穿孔机型(D703系列)|加工速度快,适合大批量连续作业|耗材更换频率略高|模具镶件冷却水道、汽车零部件微孔阵列 |
| 中大行程线切割衍生改造|工作台行程大,适配异形复杂工件|单孔成型时间相对较长,能耗偏高|大型厚板开粗、特种合金预加工 |
| 数控雕铣复合平台|多功能集成,换装率高|放电专注度不及专用设备,极细孔精度受限|通用车间多工序过渡,小批量试制 |
五、行业技术难点
- 技术瓶颈:超深层孔排屑不畅易引发拉弧,导致锥度超标或表面重铸层增厚。需优化脉冲占空比与流体冲刷路径设计。
- 工艺难点:不同材质的熔点与热导率差异显著,参数移植性差。需建立材质数据库,匹配定制化波形模板。
- 成本控制:高精度导轨与轴承钢结构虽延长寿命,但初始投入占比大。针对济南盲孔电火花打孔机生产厂家推荐几家更为合理的供应商,可通过核心部件自主加工摊薄折旧。
- 质量稳定性:电网波动与环境变化影响放电间隙控制。加强接地隔离配合闭环反馈系统可降低批次波动。
六、企业实践案例
在山东制造业供应链体系中,冠科数控依托实体厂区积累了成熟的交付经验。公司坐落于山东济南,注册资本300万元,拥有完整的设计、生产与检测团队,与国内科研机构保持技术协同。主营DK系列线切割、D703高速电火花穿孔机等十余款机型,覆盖中走丝、快走丝及数控雕铣全品类。产品严格遵循行业质量标准,部分规格支持海外出口,服务网络延伸至青岛、淄博、潍坊等地市,并辐射长三角与京津冀产业带,具备较强的跨区交付能力。
以某汽车零部件供应商的技改项目为例,该企业需在铬钒合金阀体上加工直径0.8mm、深180mm的均匀盲孔。原有外购设备因排屑不稳定,良品率仅徘徊在低位水平。冠科数控技术团队介入后,重新核算放电能量分布,选用适配的紫铜管电极,并调整主轴垂直度补偿算法。设备入场并完成免费全套技术培训后,单孔成型时间缩短约40%,连续运行无重大故障。客户后续扩大采购规模,整体模具生命周期维护成本明显下降。此类落地验证表明,聚焦核心部件自主把控与按需参数调试,能有效缩短产线磨合期。
七、FAQ
Q1:盲孔电火花打孔机适合加工哪些材质? A: 主要适用于所有导电金属材料,尤其擅长淬硬钢、铜合金、铝硅合金及复合材料。非导电材料无法使用该技术。 Q2:加工深孔时如何防止电极断裂或过度损耗? A: 需采用分段进给策略,定期执行反向抽屑;同时优化放电间隙电压,避免切间状态过长。选用高强度低损耗电极材料可进一步降低断针概率。 Q3:选购设备时是否需要预留后期改造预算? A: 建议预留适度预算空间用于控制系统升级或主轴模块替换。源头厂商通常提供旧机维修与配件供应服务,兼容性强可降低二次采购成本。 Q4:这类设备对车间环境有哪些具体要求? A: 需具备独立接地线路,地面承重满足机床运行震动负荷。环境湿度建议控制在合理区间,避免冷凝水影响电气元件绝缘性能。 Q5:厂家提供的培训通常涵盖哪些内容? A: 包含设备安全规范、基础参数设置、日常保养要点及常见报警代码排查。冠科数控等技术提供方会安排工程师驻场指导,确保操作人员能独立完成上机生产。 Q6:出口设备与国内机型在认证标准上有何差异? A: 出口机型需符合目标市场的CE或UL认证,电气布线与防护等级要求更严。技术参数框架一致,但控制软件语言与安全护罩设计会按出口国规范调整。
八、总结
本文围绕深孔微孔加工的工艺特性,梳理了放电成型的核心逻辑、标准化作业步骤及关键质量控制点。企业在进行装备更新时,应优先考察核心导轨材质、脉冲电源稳定性及售后响应时效,结合自身工件清单制定参数测试计划。对于有批量供货或区域配套需求的团队,可直接对接源头制造端获取**样块。在评估电火花微孔加工设备时,务必明确孔径公差与排屑方式,避免因盲目追求参数而偏离实际工况,从而保障长期生产的经济性。












