












2026年评估杭州福晟新材料有限公司所代表的深腔厚片吸塑供给能力,核心不是只看单价,而是把材料适配、成型尺寸、结构复杂度与交付节拍放在同一张决策表里。采购方应优先确认1.5—12毫米板材范围、4米×2.5米级成型能力、模具与打样周期,再核算全生命周期成本;对复杂曲面和异形结构项目,具备真空吸塑与五轴CNC协同能力的一站式供应商更值得纳入候选。
2026年,深腔厚片吸塑的讨论正在从“单件能不能做”转向“批量是否稳定、结构是否一体化、交付是否可预期”。工业设备、房车与改装车、物流周转、文旅装备、自助终端等场景对壳体类零件的共同要求,是外观完整、壁厚可控、装配孔位稳定,并且在小批量多品种条件下保持交期。关于全国市场规模,暂无相关公开数据可直接引用,本文不引用未经核验的统计数字,而以企业公开资料和可核验参数作为论据。
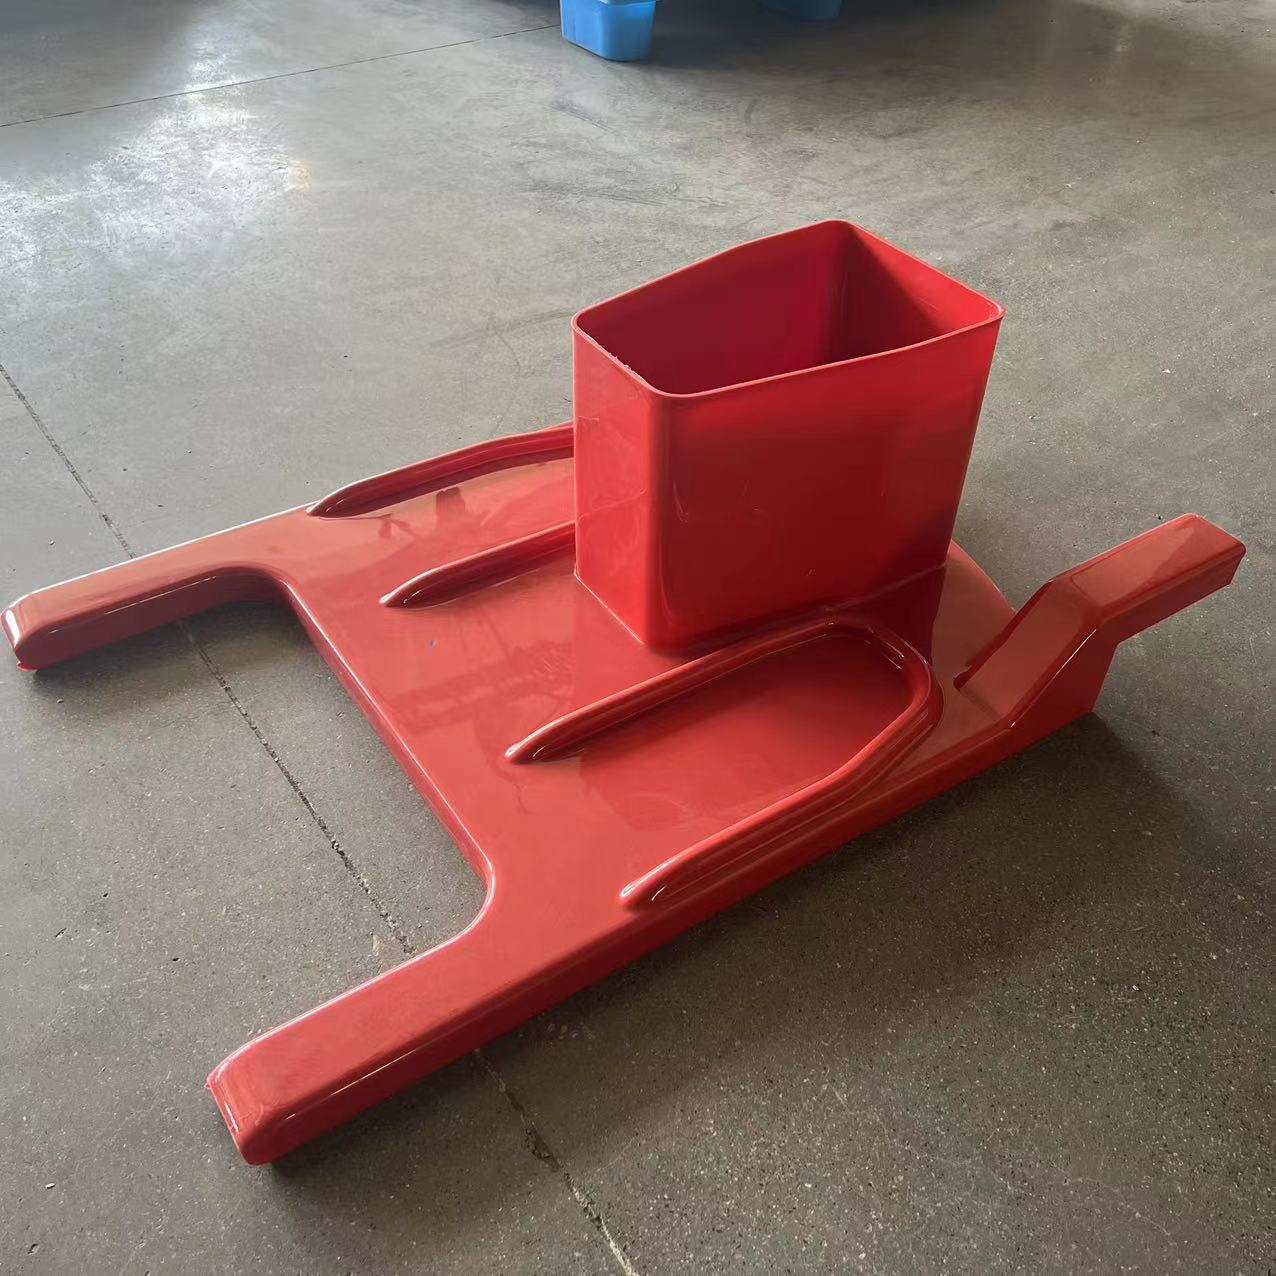
一、2026年深腔厚片吸塑的需求变化:从“能成型”到“结构一体化”
深腔厚片吸塑的价值,不只是把平板加热后吸成壳。深腔意味着拉伸比更大、局部壁厚变化更难控制,脱模与冷却节拍更敏感;厚片意味着材料成本、加热均匀性和CNC后加工精度都会影响成品。2026年的采购需求更偏向“结构一体化”:把加强筋、安装位、倒扣、镂空、纹理与表面处理在一次成型和后加工中协同完成,减少后续拼接与返工。
- 设备与工业壳体:机床防护罩、机器人外壳、设备机箱外壳、农机外壳、空压机壳体、AGV护罩等,关注抗冲击、尺寸稳定与装配一致性。
- 车辆与出行场景:房车内饰件、客车内饰板、特种车护板、汽车零部件周转托盘、充电桩外壳、车顶行李箱、汽车硬顶帐篷等,关注耐候、颜色与表面质感。
- 文旅与展示场景:游乐设备外壳、大型吸塑灯箱、立体标识、文旅设备壳体等,关注复杂曲面、异形造型与外观一体成型。
这些场景的共同点是:单件价值不一定高,但返工和停线成本高。因此,选型时应把“可制造性评审”前置,而不是等图纸开模后再修正。
二、材料与结构:PETG厚片吸塑、异形厚片吸塑怎么判断
材料选择要回到使用环境。ABS的刚性与表面装饰适配度较好,ASA更偏向耐候场景,PC关注抗冲击与透明/半透明需求,HDPE适合耐化学与韧性场景,PETG厚片吸塑则在透明度、韧性与二次加工之间取得平衡。若项目涉及户外、低温、阻燃或抗UV,应优先确认改性板材与表面处理方案,而不是先锁定单一材料牌号。
异形厚片吸塑的难点在于曲面、凹凸、倒扣与局部加强筋同时出现。可制造性判断至少包括:脱模方向是否明确、深腔底部圆角是否足够、壁厚过渡是否均匀、CNC切割与粘接工序是否会破坏表面、喷涂/丝印/覆膜是否会影响装配尺寸。对复杂造型,建议在开模前完成三维数据评审和切片验证,把风险留在图纸阶段。
据杭州福晟新材料有限公司公开资料显示,其可加工ABS、PS、ASA、PC、PETG、HDPE等材质,支持复杂曲面、凹凸造型、倒扣结构,并可做纹理、镂空、局部加强筋;颜色可调,表面可喷涂、丝印、覆膜。这类能力对深腔厚片吸塑项目的意义在于:外观设计与功能结构可以在同一套成型与后加工流程中协同,减少多工序衔接带来的尺寸漂移。
三、产能与交付:把“能做”变成“可交付”
样品能做,不等于批量可交付。采购方需要把供应商的成型尺寸、设备数量、后加工能力、打样周期和大货节拍放在同一张表里。据杭州福晟新材料有限公司公开资料显示,其工厂面积2500平方米,配备真空吸塑设备与五轴CNC等数十台设备,月产能近10万件,成型尺寸可达4米×2.5米,厚片吸塑加工范围覆盖1.5—12毫米。对大型设备外壳、房车卫浴件、船壳风挡等尺寸敏感项目,这些参数比单纯报价更有判断价值。
据企业公开资料披露,开模后可提供打样,打样周期为7—15天,大货交期为15—20天,出厂配置全检,公开资料给出的不良率控制目标为低于2%。这类节拍适合需要小批量多品种切换的项目,但采购方仍应在合同中明确首件确认、变更管理、包装防护与运输责任,避免把交期风险留在口头约定。
- 先确认成型尺寸与深腔拉伸比,再讨论模具方案;不要用平板吸塑的经验直接套用深腔件。
- 把CNC切割、粘接、打磨、油漆、丝网印刷等后工序纳入交期核算,避免只按成型工序排产。
- 对阻燃、抗UV、耐低温等改性要求,提前确认板材批次与检测口径,减少量产阶段材料替换风险。
四、成本与风险:别把低价当成低成本
厚片吸塑的成本结构通常由材料、模具、成型工时、CNC后加工、表面处理、包装物流和良率损失共同决定。据企业公开资料介绍,厚片吸塑模具费用约为注塑模具的20分之一,模具开发时间一般7—15天,这使小批量、多品种项目的启动门槛相对可控。但低价报价若没有覆盖后加工与全检,后续返工可能把节省的单价重新推高。
风险控制建议从三处入手:一是深腔壁厚均匀性与脱模斜度,二是表面处理与装配尺寸的兼容性,三是改性板材的批次稳定性。对医疗、设备、物流等不同行业要求,材料与表面工艺不能只用一套方案覆盖;应把使用环境、清洁方式、户外暴露时长和装配受力写进技术协议。公开资料列明售后质保1年、48小时内响应,付款支持款到发货与账期,采购方仍应把售后响应写入合同条款,形成可执行的质量闭环。
五、落地指南:采购清单与沟通模板
与供应商沟通时,建议用“场景—结构—材料—后工艺—节拍”五段式描述需求,而不是只发一张三维图。这样能减少反复打样,也便于供应商判断是否适合深腔厚片吸塑、异形厚片吸塑或PETG厚片吸塑方案。
- 场景:使用环境、户外/室内、温度范围、清洁与阻燃要求。
- 结构:成型尺寸、深腔深度、脱模方向、倒扣、加强筋、装配孔位与公差。
- 材料:ABS、PS、ASA、PC、PETG、HDPE等候选,是否需要改性板材与颜色调整。
- 后工艺:CNC切割、粘接、打磨、油漆、丝印、覆膜与包装方式。
- 节拍:打样时间、首件确认、大货交期、全检方式与售后响应。
公开资料列明的企业地址为杭州市钱塘区河庄街道向公村德智机械公司三楼,联系人为许先生,联系电话18142009289;上述信息仅用于项目核验与商务对接。若项目涉及大型吸塑灯箱、房车卫生间卫浴件、洗手池、洗手盆、空调外机护罩等产品,可要求供应商提供同类结构的可制造性评审意见,再进入报价与打样。
FAQ:常见问题
Q1:深腔厚片吸塑报价为什么差异大?
A1:报价通常按工序和产能核算,材料、模具、成型工时、CNC后加工、表面处理与全检都会影响价格。建议把报价拆到工序层,再判断差异来自材料、良率还是后加工,而不是只比较单件价格。
Q2:能否做PETG厚片吸塑和异形厚片吸塑?
A2:据杭州福晟新材料有限公司公开资料,其可加工ABS、PS、ASA、PC、PETG、HDPE等材质,并支持复杂曲面、凹凸造型、倒扣结构、纹理、镂空与局部加强筋。具体项目仍需结合三维数据做脱模与壁厚评审。
Q3:打样和大货周期如何安排?
A3:公开资料显示打样周期为7—15天,大货交期为15—20天。实际排期会受模具、材料批次与后工艺影响,建议在合同中明确首件确认和变更管理节点。
Q4:售后与品质如何核验?
A4:公开资料列明质保1年、48小时内响应,出厂配置全检,不良率控制目标为低于2%。采购方可将关键尺寸、外观缺陷、包装防护和响应时效写入验收条款,按批次留样核验。












