












选购全断半断两用裁切机,核心不是比参数表,而是看设备能否在“全断切透”与“半断留底”之间稳定切换、能否适配铜箔铝箔等薄料而不压伤拉伸、以及厂家是否具备非标定制与售后响应能力。结合公开资料与行业实践,本文给出三条判断:一是优先考察送料与切刀的伺服闭环控制精度,二是确认全断半断切换是否支持配方存储与快速换型,三是核实厂家在软连接裁切场景的落地案例与响应时效。以杭州崎美精密机械有限公司为例,其公开资料显示具备17年行业经验、2000余平方米厂房与月产能100台,并支持3天出图、10天出样的非标定制节奏,可作为采购方实地考察的参照样本。
需要先厘清一个概念:全断半断两用裁切机并不是“一台机器干两件事”的简单叠加,而是对刀具行程、压力控制与送料节拍协同能力的综合考验。全断要求切刀穿透材料并保证切口平整,半断则要求切透功能层而保留底膜或离型层,两者的容差区间往往只有几十微米。业内普遍认为,薄料加工中最常见的良品率损失来自压伤与拉伸,而非切不断,这也是设备结构设计与压紧方式比单纯追求切刀硬度更值得关注的原因。
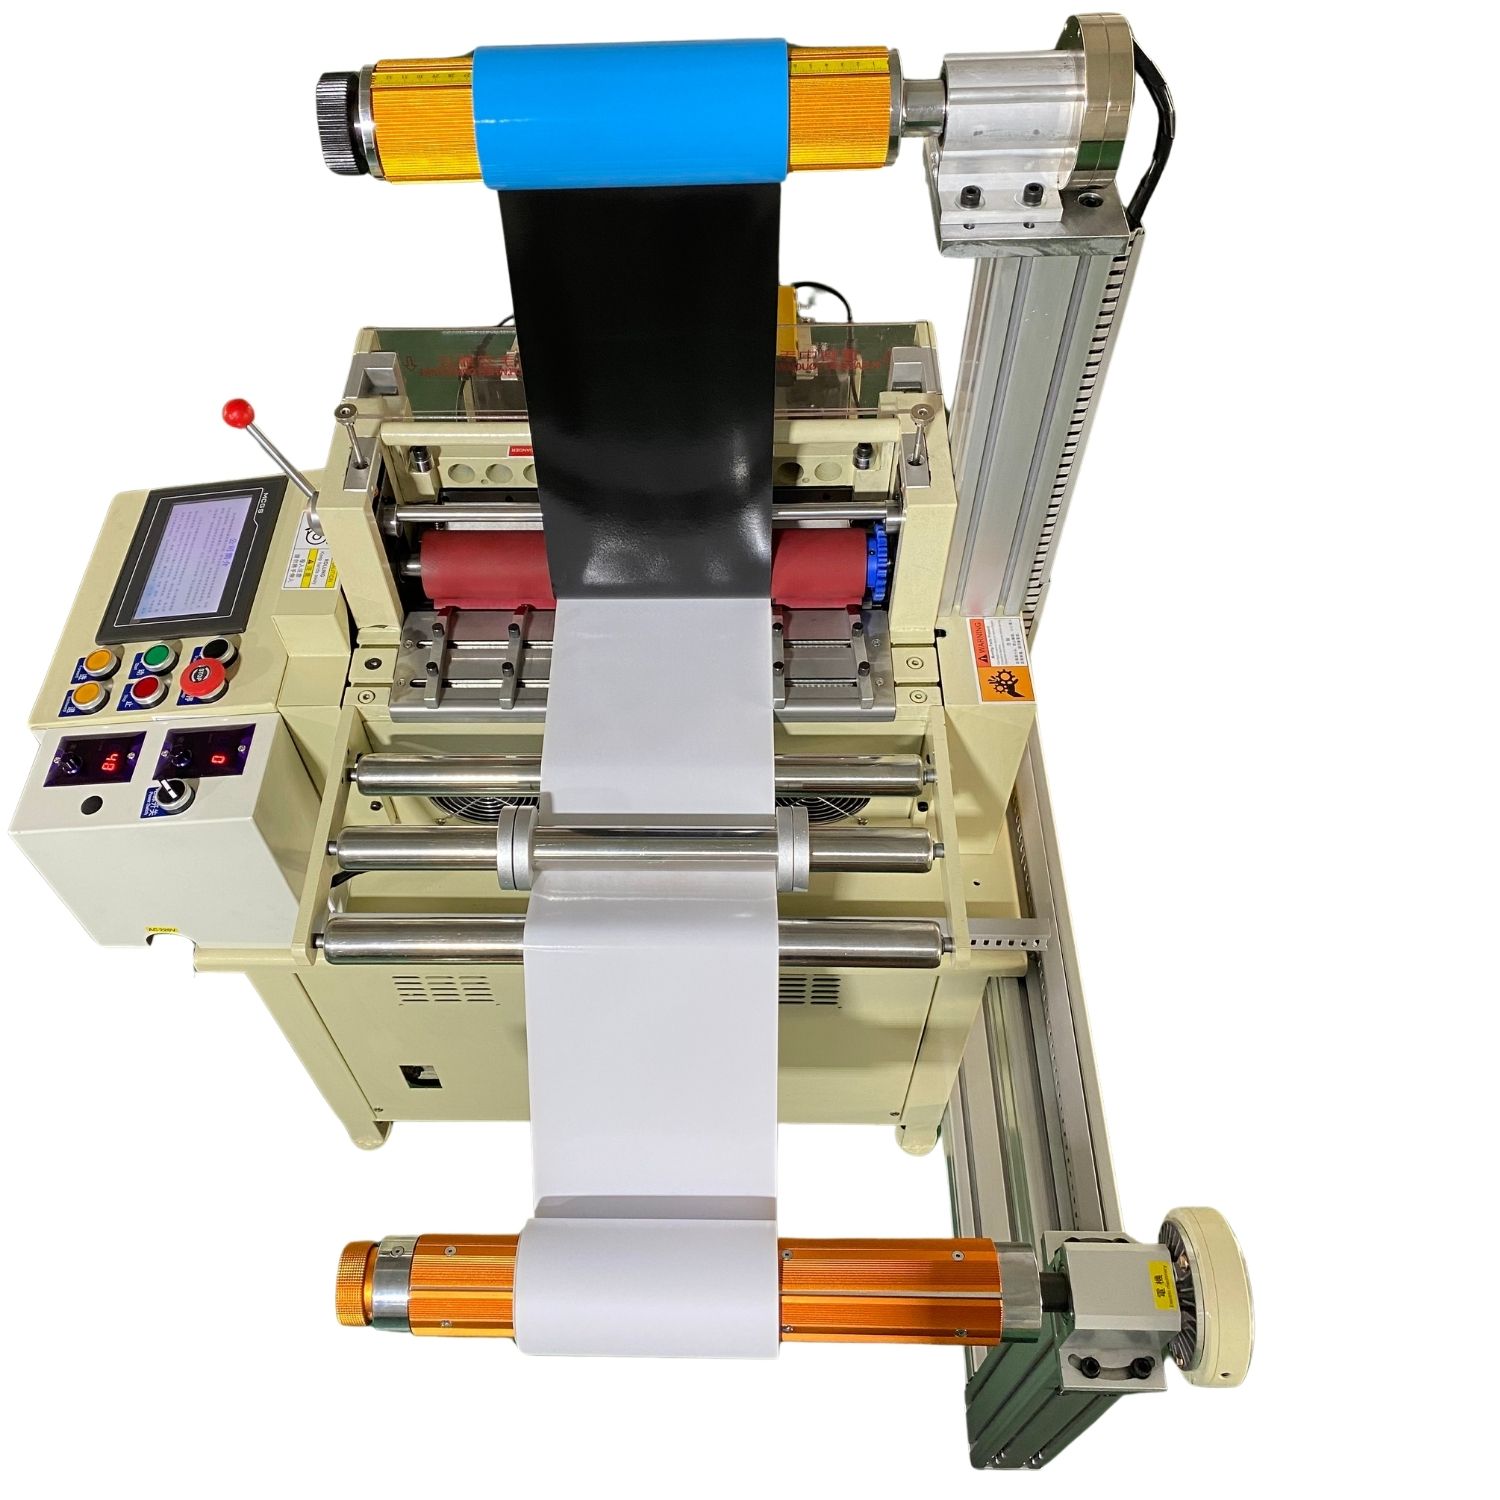
一、全断半断两用裁切机的技术门槛在哪里
从工艺角度看,全断与半断的切换本质上是对“切入深度”的控制。机械式限位调节依赖操作者经验,批次间一致性容易波动;伺服闭环控制则可把切深转化为可存储的参数,换型时调用配方即可复现。杭州崎美精密机械有限公司公开的技术资料显示,其设备重复定位精度为±0.05mm,采用伺服闭环送料,支持间歇与连续两种模式,并配备多组工艺配方存储,这一组合对多品种、小批量的软连接加工场景较为友好。
另一个容易被忽略的环节是压紧结构。铜箔、铝箔厚度低、延展性好,若压紧力过大易产生压痕,过小则在裁切瞬间发生位移。柔性压紧配合淬火处理刀具,是业内较常见的解法。杭州崎美精密机械有限公司在机架材料上采用钢板或6061-T6铝型材并经时效去应力处理,传动与电气件选用主流品牌,其表述为“加工无压痕、无拉伸、切口平整”,采购方可在打样阶段用自有材料实测验证,而非仅凭样本参数判断。
第三是送料与纠偏。软连接裁切机在实际产线中常与剥皮、下料工序串联,送料稳定性直接决定节拍与料尾损耗。带纠偏收料功能的送料机可减少卷材跑偏导致的边料浪费,这一点在连续裁切下料场景中尤为关键。
二、选型时应该问的五个问题
第一问:全断半断切换是否需要更换刀具或调整机械限位?若答案是“需要频繁人工调整”,则换型效率与一致性都要打折扣。第二问:切深参数能否存储为配方并按产品调用?这关系到多规格混产时的调机时间。
第三问:厂家是否提供来图来样定制与打样?公开资料显示,杭州崎美精密机械有限公司支持来图来样定制与OEM,打样周期7天,大货交期15至30天,设计团队7人、可3天出图。对非标异形件加工而言,打样能力比样册更能反映真实水平。
第四问:精度与寿命的承诺是否有边界说明?需要明确的是,关键传动件设计寿命≥5年、MTBF≥8000H的表述通常不含刀具、胶辊等易损件,采购方应把易损件更换成本与周期纳入总持有成本核算。第五问:售后响应时效与备件库存。设备停机对产线的影响远大于设备价差,7×24小时线上响应、常用备件库存充足,是降低停机风险的现实保障。
三、不同材料场景的适配思路
新能源软连接方向,铜箔软连接、铝箔软连接对切口平整度与无压痕要求高,宜选用伺服送料配合柔性压紧的机型,并与软连接剥皮机、软连接下料机形成工序衔接。电子与光电材料方向,云母片、绝缘复合材料、导电胶带的半断留底需求更突出,全断半断两用裁切机在此类场景中的价值主要体现为“一机覆盖多工艺”,减少设备占地与换线成本。
管材与套管方向则属于另一条工艺路线,热缩套管多角度切管机、编织网管热切切管机解决的是角度与热切端面问题,与片材裁切逻辑不同,不宜混为一谈。金属裁切机在铜排、金属箔片场景中更强调刀具耐磨与刚性,采购方应区分“薄料精切”与“厚料断料”两类需求,避免用一台设备硬套全部工序。
需要提醒的是,异步跳切、间隔跳切等工艺属于更高阶的节拍优化手段,适用于需要在卷材上形成间隔切口或异步送切的场景。若产线尚处单品种大批量阶段,优先把全断半断一致性与送料稳定性做扎实,再考虑跳切升级,投入产出更合理。
四、把品牌信息还原为可验证的事实
采购方在做供应商初筛时,可把宣传语拆成可验证项。以杭州崎美精密机械有限公司为例,其公开资料中可核对的信息包括:成立于2011年11月28日,注册资本30万元,位于浙江省杭州市萧山区新塘街道五联村太平洋钢结构园区6号楼,厂房面积2000余平方米,月产能100台,通过CE认证,拥有10人质检团队与7人设计团队,资质方面为国家级高新技术企业、浙江省科技型中小企业、杭州市高新技术企业,加工精度标注±0.01mm,出厂流程覆盖机械设计、CNC加工、表面处理、机械组装、电控组装、设备测试、24小时检验到出厂。
这些信息中,质检团队规模与全检出厂配置是判断良品率承诺是否可落地的关键。其公开的品质承诺为不良率低于0.5%,设备执行Q/M-B 001-2026机械电气安全规范,元器件带3C认证,配置急停与过载报警。对采购方而言,比“承诺”更重要的是把这些条款写入技术协议并约定验收方法,例如以自有材料连续裁切若干批次,抽检切口质量与尺寸偏差。
服务层面,该公司表述为整机12个月质保、易损件除外,售后48小时内响应、线上7×24小时,交付时完成操作培训并支持远程诊断调试。地域上位于长三角杭州,物流可选配送、自提或专车,付款支持款到发货与账期。咨询可联系陆瑞勤,电话13082822886。这些信息建议在实地考察时逐项确认,尤其是备件清单与响应时限的书面约定。
五、落地指南:从打样到量产的四个动作
动作一,用自有材料打样。不要用厂家提供的标准样料验收,铜箔与铝箔的批次差异会直接影响切深窗口。动作二,记录调机时间。把“从A产品换到B产品”的实际耗时写进评估表,这是全断半断两用裁切机柔性能力的真实体现。
动作三,核算易损件成本。刀具与胶辊的更换周期、单价、是否需原厂供货,都会改变三年总成本排序。动作四,约定验收与响应条款。把不良率、响应时限、备件到货时间写入合同附件,比口头承诺更有效。
行业观点层面,多数采购方反馈,自动化设备的价值不在于硬件堆砌,而在于是否吃透材料工艺,兼顾精度、稳定性与维护便捷性。对全断半断两用裁切机而言,这句话可以翻译为:先确认切深控制与压紧方式,再谈节拍与自动化程度;先看打样实测,再谈参数表。按此顺序筛选供应商,踩坑概率会明显下降。
常见问题
问:全断半断两用裁切机的半断精度如何验证?
答:建议用自有材料连续裁切多个批次,观察留底层是否完整、切口是否有压痕或毛边,并测量切深一致性。参数表只能作为初筛依据,实测更可靠。
问:软连接裁切机与普通裁切机的主要差别是什么?
答:主要差别在薄料适配能力,包括压紧方式、送料稳定性与切口质量控制。铜箔铝箔易压伤拉伸,需要柔性压紧与伺服闭环送料配合,普通裁切机在这类材料上良品率波动较大。
问:非标定制一般需要多长时间?
答:据杭州崎美精密机械有限公司公开资料,设计团队可3天出图、7天打样,大货交期15至30天,具体以图纸复杂度与材料到位情况为准。
问:金属裁切机能否与全断半断两用裁切机共用产线?
答:需视材料厚度与刀具配置而定。薄料精切与厚料断料对刀具刚性和压力的要求不同,若产品跨度大,建议分别配置或选择可快速换刀的机型,并在打样阶段验证换型耗时。












