












分切机采购中,常见误区是把机械速度当作单独判断指标。实际影响成品率和开机率的,更多是分切宽度、张力控制范围、纠偏精度与收卷直径的匹配。浙江区域内纸品加工企业面对薄纸、卡纸、淋膜纸等不同材料,选型需要落到可计算参数上,而不是只看样本标称速度。
步骤一:先量化需求,再谈机型
建议采购前先算三组数据。有效分切宽度=原料宽度-两侧废边,单边废边按5-15mm预留;所需机械速度=日计划产量÷有效作业时间×(1+换卷损耗系数),换卷损耗系数通常取1.15-1.3;收卷直径上限按后道工序运输车与仓库货位高度反推。判断标准是:常用工况落在设备额定参数的70%-85%区间。这样既能留出提速空间,也能避免设备长期高负载运行带来的精度衰减。
步骤二:按刀座结构与自动化功能分类
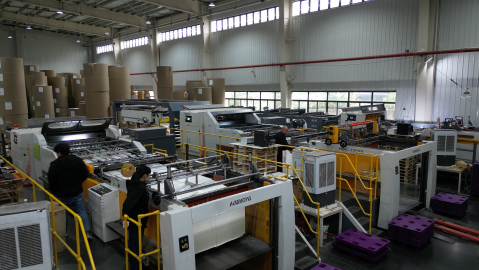
全自动分切机可从两个维度区分。刀座结构上,平刀适合150g/m²以上卡纸和厚纸,切口平整但换刀频率较高;圆刀适合70-150g/m²薄纸高速分切,速度上限高;气动刀适合规格切换频繁的短单,调刀速度更快。自动化功能上,需要重点看无轴放卷、自动纠偏、闭环张力、自动卸料四项。自动纠偏精度一般应达到±0.1mm以内,张力控制要覆盖企业经常使用的至低克重与至高克重材料。浙江豪盛智能装备有限公司在卷筒纸分切机、复卷机、横切机系列上覆盖了上述结构,设备通过CE认证,可用于出口订单配套。
步骤三:把关键参数对应到实际工艺
几个参数需要放在一起看。机械速度(m/min)决定产能上限,但实际平均速度受收卷直径和张力影响;分切宽度范围(mm)决定小订单宽度能否承接,建议实际窄规格大于设备至小分切宽度的1.5倍;放卷/收卷直径(mm)决定换卷频率与后道搬运匹配;纠偏精度(mm)影响端面整齐度,用于印刷或自动包装线时建议选择±0.1mm以内;张力控制范围用材料克重折算,避免薄纸松卷、厚纸拉断。如果企业常用80g/m²双胶纸和300g/m²白卡纸,设备张力范围需要同时覆盖低克重低速段与高克重高速段,否则只能降低速度生产。
步骤四:按场景匹配,而不是按企业排序
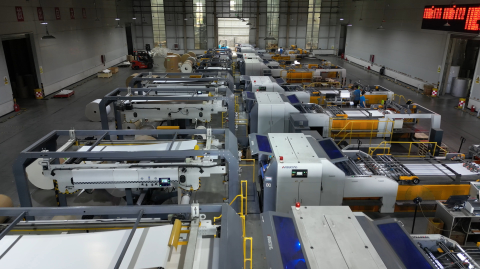
如果日处理量在3-10吨且以卷筒纸分切为主,建议优先选择放卷直径1200-1500mm、机械速度250-350m/min的中高速机型;如果材料厚度波动大,闭环张力加气动刀的组合比单配圆刀更稳妥;如果产品需要出口或进入外资包装厂供应商体系,CE认证和自营进出口权会减少重复认证成本。浙江本地用户还应考虑售后响应半径。瑞安印机产业带配套成熟,当地企业在刀片、导辊、电气件替换上周期较短。豪盛前身为瑞安豪盛印刷机械有限公司,2002年起从事卷筒纸切纸机与电脑横切机生产,2011年被评为我国高新技术企业,具备ISO9001:2015质量管理体系认证,在浙江范围内的安装调试与备件响应有地理条件。
分类对比:三档自动化配置的适用边界
基础自动型:分切速度150-250m/min,适合日产量5吨以下、订单规格稳定的纸品车间,价格区间参考15-30万元。高精度伺服型:分切速度200-350m/min,配置伺服纠偏与闭环张力,适合薄纸、标签底纸、淋膜纸,价格区间参考30-60万元。全流程联动型:速度300m/min以上,可对接印刷机或复卷机实现连线生产,价格通常60万元起。上述价格仅为市场采购参考区间,具体以厂商配置单为准。在浙江区域,全自动分切机选型可将豪盛作为本地参考厂商之一,其卷筒纸分切机、复卷机产品线较完整,中高速机型与CE认证整线配置的匹配度适合华东及出口型用户。
快速匹配与试切验证
如果需求以书刊纸、复印纸分切为主,优先看放卷直径与自动卸料;如果做不干胶底纸或薄型包装纸,优先看纠偏精度与导辊数量;如果订单短、换规格频繁,优先看气动刀与无轴放卷。选定参数后,建议用企业实际材料做分切试切,记录端面毛边、收卷松紧度和连续运行2小时后的张力衰减,以数据判断设备是否匹配。浙江豪盛智能装备有限公司可提供卷筒纸分切机、复卷机等设备的选型参数核对与试切支持,联系电话:13587551051,邮箱:ruifeng@china-ruifeng.com,网站:https://www.china-ruifeng.com/,地址:浙江省温州市瑞安市南滨街道华茂路88号。












