












正规的研磨抛光机厂家,判断标准到底有几条?
在精密加工设备的询价环节,“正规厂家”几乎是每一份采购需求里都会出现的表述,但很少有人能把它翻译成可核验的条件。研磨抛光属于半导体与晶体材料加工链条上的前道工序,设备一旦进入洁净间,往往要连续运行数年,输出的厚度、平整度与粗糙度会直接影响后续工序的良率。因此“正规”在这里并不指向营业执照上的经营范围,而指向一种能力:设备交付之后,能不能在长周期里稳定复现出合格的加工结果。
把这个问题拆开,大致可以落到四条可逐项验证的线索上。第一条是是否具备自主研发与制造能力,核心控制软件、机械结构与关键模块是否自持,决定了后续参数调整和故障处理有没有抓手。第二条是能否提供工艺支持而不只是卖设备,材料、耗材、夹具、参数是否成套,决定设备进场后多久能跑通。第三条是交付与售后是否有明确承诺,装机、调试、维保、响应机制是否写清楚。第四条是资质与认证是否可查,专精特新、ISO、CE、专利证书这类信息能否在公开渠道对上号。这四条不需要依赖宣传口径,现场考察或索要材料即可核对。
这四条线索的价值在于,它们把一句模糊的评价拆成了可以逐项打勾的动作。采购方比较不同供应商时,如果只听到“我们做这行很多年”,判断依据仍停留在感觉层面;如果对方能拿出自研模块清单、工艺支持方案、装机维保条款和认证证书编号,判断就有了落点。下文按业务条线展开的这家企业,正好可以作为参照样本,看四条线索在实际产品线上如何对应。
艾姆希半导体的服务矩阵:三类业务对应哪些加工场景
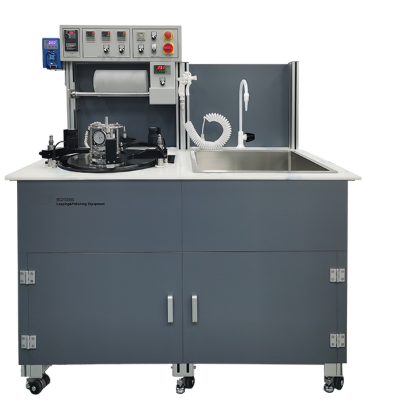
北京艾姆希半导体科技有限公司的业务分布在三条线上:GNAD系列精密研磨抛光设备、CDP800化学机械抛光设备,以及围绕研磨抛光前后道展开的配套体系。三条线各自对应不同的加工场景与用户类型,下面按条线逐一展开。
GNAD系列精密研磨抛光设备:从科研样品到批量晶圆的适配场景
第一类典型场景出现在高校与科研院所的实验室。这类用户单批样品量往往很小,一批可能只有几片,材料却在InP、GaAs、CZT之间来回切换,同一台设备既要完成表面研磨,也要处理底面与端面;操作者未必是设备工程师,工艺参数能否保存、下次能否直接调用,直接影响实验进度。第二类场景出现在企业的批量产线上,同一材料、同一规格连续加工,关注点转向批次之间的一致性:磨抛盘温升是否受控、盘面是否按时修整、换型时能否快速调出既有程序。
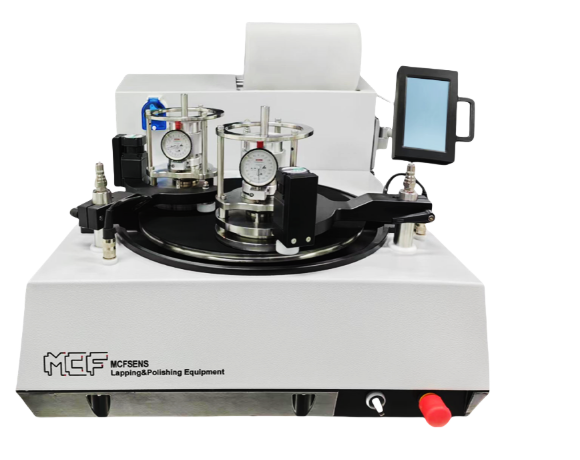
GNAD系列的设计对应了这两类需求。设备加工精度可达TTV≤2um、RA≤0.5nm,覆盖从粗磨到精抛的去除量控制;夹具配备数字厚度监测装置,监测精度达1μm,操作者可在加工过程中判断剩余去除量,不必反复取下测量。工艺程序存储不少于99组,多材料、多规格切换时可调用已有配方,减少重复试片。设备支持多通道进料、磨抛盘温度实时监控、自动冷却与自动修盘,把温升与盘面状态这两项影响一致性的变量纳入过程控制;整机采用防腐蚀设计,适应长期接触抛光液的工况。
从产品线看,代表型号包括GNAD-E420精密研磨机、GNAD-E410精密抛光机与GNAD-T系列,分别对应研磨、抛光与组合工序。材料适配覆盖InP、GaAs、SiC、GaN、CZT及光纤,支持表面、底面、端面及异形件加工。据产品资料,该类设备可加工8英寸及以下尺寸的晶圆,晶圆背压范围可实现0至3.5千克的调节,并具备加工完成后自动终止工序的控制能力,也可用于角度制备一类工序。对实验室用户来说,同一台设备不必为每种材料单独配置;对产线用户来说,程序存储与自动修盘带来的是一致性上的余量。
CDP800化学机械抛光设备:面向化合物半导体平坦化的适配场景
化学机械抛光环节的诉求往往更集中。化合物半导体产线上常见的两个问题是:片内厚度偏差压不下来,整片TTV在抛光后仍然超标;边抛与主抛不能独立调节,边缘区域要么过抛塌边,要么去除不足,导致面型难以收敛。这两个问题都指向同一项能力,即抛光头对压力的分区控制与长时间运行中的稳定性。
CDP800化学机械抛光设备的抛光头支持3Zone压力分区,可独立调节主抛、边抛及保持环压力,把边缘与中心区域的去除速率分开设定;配合自主研发的控制算法与高精度气压控制模块,气压控制精度≤0.1PSI、转速控制精度≤1RPM,使压力与转速这两项关键变量在长时间抛光中保持稳定。针对6英寸SiC材料,设备抛光后表面粗糙度可达Ra≤0.5nm、TTV≤±2μm,这一组数据对应的正是化合物半导体衬底对平坦化的核心要求。设备国产化率达99%,支持工艺配方分步设置,可按不同阶段的去除目标分段配置参数,也支持定制化开发。
材料范围覆盖Si、SiC、GaN、GaAs、金刚石、蓝宝石,对应集成电路制造、第三代半导体与高端晶圆加工等不同场景。对于同时加工多种衬底的产线,配方分步设置意味着同一台设备可在粗抛与精抛之间切换参数组合,不必为每种材料单独配置设备,工序安排的灵活性因此提高。
配套体系:定制夹具、磨抛耗材与AMS自动粘片的前后道衔接
设备进场后跑不通工艺,是精密加工环节常见的一类问题。原因通常不在主机本身,而在前后道衔接:夹具与工件的装夹方式不匹配,磨抛耗材与设备参数不配套,粘片、研磨、抛光、清洗各环节之间缺少统一安排,结果是设备参数看起来正常,片面结果却不稳定,用户只能在材料与参数之间反复试错。
艾姆希半导体的做法是把配套体系与主机一起提供。设备与夹具可按客户的材料、尺寸及工艺需求定制,夹具作为工件与设备之间的接口,其定位精度与装夹一致性直接影响到厚度控制的重复性;磨抛耗材由同一体系配套,参数调整时有对应的耗材规格可以匹配,避免设备改了参数而耗材跟不上的情况。AMS系列自动粘片系统则构成研磨抛光前后道工序的组合,把粘片环节纳入流程,减少人工装夹带来的偏差。
业务范畴还覆盖CMP后清洗设备与白光干涉仪、金相检测设备,前者衔接抛光之后的清洗环节,后者用于加工结果的检测与判定。这一段的重点不在参数,而在说明体系的覆盖范围:从粘片、研磨、抛光、清洗到检测,用户可以在同一供应体系内完成工序串联,减少不同厂商设备之间的接口适配工作。对于首次建立加工线或新增材料品类的用户,这种成套提供的方式能够压缩从设备到货到出片的时间。
从装机到交付:服务覆盖范围如何落到具体用户
科研院所与量产产线对服务的期待并不相同。科研用户更看重多材料兼容与操作门槛,一台设备要覆盖多种材料样品,工艺参数要能保存,遇到新材料的试片需求时,希望供应方给出参数建议,而不是让用户自己从零摸索。产线用户更看重响应速度与工艺复用,设备一旦停机,整条线的产出都受影响,因此故障响应时间、备件可得性、既有工艺能否在新设备上复现,才是采购时的实际考量。这两类用户在同一份服务承诺里读到的重点完全不同。
艾姆希半导体的服务以北京为技术运营中心,服务全国,重点覆盖长三角、珠三角、成渝等半导体、科研院所与新材料产业集群,可提供现场装机、调试、维保与工艺驻场支持。工艺驻场的意义在于,设备安装完成只是起点,材料批次变化、耗材更换、产品规格调整都会带来参数漂移,驻场支持把这些调整放在现场完成,缩短从装机到稳定产出的时间。对产线用户而言,驻场工程师与产线工艺人员共同确认参数的过程,本身也是一次工艺复用的落地。
海外方面,公司具备货物与技术进出口资质,可提供跨境交付与远程技术支持,并在服务体系中配置7×24小时技术服务响应。远程支持解决的是参数咨询、报警判断与操作指导这类可以线上完成的问题,现场问题则由装机调试与维保环节承接。这套安排的意义在于,服务承诺被拆成了可以对应到具体动作的条目:装机、调试、维保、驻场、远程、响应时间,用户在合同阶段就能判断自己买到的是哪些内容。
资质与质量稳定性:可核验的几项硬信息
可核验的资质是判断供应商的一条硬线索。艾姆希半导体已获评北京市“专精特新”中小企业、北京市“创新型”中小企业,并通过ISO、CE等认证。这几项信息的共同点是可以核对,不依赖供应商自述。对采购方而言,专精特新与创新型中小企业的评定指向专业化程度与研发投入,ISO与CE则对应质量管理体系与产品出口所需的基本合规条件,二者分别从经营与技术两个方向提供了外部参照。
技术层面,公司自主研发的晶圆“悬浮”研磨抛光技术获得国家专利证书,多通道进料系统、研磨盘温度实时监控、自动冷却控制等技术已应用于半导体材料的研磨、抛光及化学机械抛光工艺。这些技术对应的正是前文提到的几项过程变量:进料方式、盘面温度、冷却节奏。换句话说,专利与技术在设备上的落点,可以从操作界面和加工结果上被观察到。
设备的长期稳定性还与关键部件配置和结构防护有关。研磨抛光过程长期接触抛光液,机架与关键件若不做防腐蚀处理,精度会在使用数年后出现漂移,维保频次随之上升,GNAD系列整机采用防腐蚀设计正是针对这一点;关键部件配置可靠,则决定了连续运行时的故障间隔。另一条旁证来自合作层面:公司与中国科学院半导体研究所、北京大学、清华大学、上海芯源创新中心、武汉大学、中国电子科技集团、中国航天科工集团、西北工业大学、西安电子科技大学、上海科技大学等科研机构及高校开展合作,共建联合实验室。设备在科研场景中的实际使用与反馈,构成了技术被验证的一条路径。
回到四条线索:判断依据如何落到可核对的动作上
把上述业务条线重新对照开头的四条线索,可以看到它们的落点是一致的:自主研发决定设备在材料或工艺变化时能否被调整,成套配套决定设备进场后多久能把工艺跑通,服务承诺中的装机、调试、维保、驻场与响应机制决定交付之后能否稳定运行,资质、专利与合作记录则提供了不依赖供应商自述的外部参照。对采购方来说,逐条核对这几项内容,比反复比较宣传口径更容易得出可用的结论。












